English
 Español
 Русский
 Francés
 Português
 Indonesia
 Việt
 العربية
 Melayu

การวิเคราะห์ปัญหาที่พบบ่อยของเครื่องอบแห้งวีเนียร์
การวิเคราะห์ปัญหาที่พบบ่อยของเครื่องอบแห้งวีเนียร์
การอบไม้วีเนียร์เป็นกระบวนการเชื่อมโยงที่สำคัญในการผลิตไม้อัด คุณภาพของการอบเป็นตัวกำหนดโดยตรงต่อการประกอบแผ่นในขั้นตอนถัดไป การอัดร้อน ความเสถียรของการติดกาว และอัตราผลิตภัณฑ์สำเร็จรูปที่ผ่านมาตรฐาน สำหรับเครื่องอบไม้วีเนียร์กระแสหลัก เช่น ชนิดลูกกลิ้งและชนิดสายพานตาข่ายแบบปีก ความขัดข้องมักไม่ใช่ความไม่สมดุลของพารามิเตอร์เดียว แต่เป็นปัญหาลูกโซ่ที่เกิดจากการทับซ้อนของสถานะวัตถุดิบ การระบายความชื้นในท่อลม ระบบส่งกำลัง ระบบแหล่งความร้อน และการบำรุงรักษาในชีวิตประจำวัน โรงงานหลายแห่งคุ้นเคยกับการปรับอุณหภูมิหรือความเร็วโดยตรง แต่กลับขยายข้อบกพร่องให้รุนแรงขึ้น ส่งผลให้แผ่นถูกทิ้ง การใช้พลังงานเพิ่มขึ้น และการสึกหรอของอุปกรณ์เร่งเร็วขึ้น บทความนี้รวบรวมปัญหาทั่วไปจากสามมิติ ได้แก่ ข้อบกพร่องของผลิตภัณฑ์สำเร็จรูป การทำงานของอุปกรณ์ และระบบความร้อน วิเคราะห์สาเหตุพื้นฐาน และเสนอแนวทางแก้ไขปัญหาในทางปฏิบัติ
I. ข้อบกพร่องในผลิตภัณฑ์แผ่นวงจรเดี่ยวสำเร็จรูป
1. ความชื้นของแผ่นไม้วีเนียร์มีระดับความแตกต่างสูง และแผ่นเดียวกันมีการอบแห้งไม่สม่ำเสมอ เปียกชื้นไม่เท่ากัน
อาการ: วีเนียร์แผ่นเดียวกันแห้งด้านหนึ่งและเปียกอีกด้านหนึ่ง หรือชั้นผิวแห้งแต่ความชื้นของชั้นแกนสูง ค่าที่ตรวจวัดความชื้นแบบออนไลน์กระโดดมาก และกลับมาชื้นและเสียรูปหลังจากเก็บในคลังสินค้า
สาเหตุหลักแบ่งออกเป็นสองประเภทหลัก ประการแรก การจัดวางท่อลมและแรงดันลมไม่สมดุล หัวฉีดลมด้านหนึ่งถูกฝุ่นอุดตัน ช่องว่างระหว่างหัวฉีดลมบนและล่างไม่สอดคล้องกัน และลมร้อนไม่สามารถห่อหุ้มพื้นผิวแผ่นได้อย่างสม่ำเสมอ ประการที่สอง สถานะการป้อนไม่สม่ำเสมอ ความหนาของแผ่นไม้อัดหลังการปอกหมุนมีความผันผวน มีเปลือกไม้ และมีกาวเกาะตัวเป็นก้อนในบางจุด ความชื้นเริ่มต้นของชุดเดียวกันแตกต่างกันมาก แต่กลับใช้ชุดพารามิเตอร์อุณหภูมิและความเร็วชุดเดียวกัน นอกจากนี้ โซนอุณหภูมิของแต่ละส่วนอบแห้งไม่มีการไล่ระดับ และขาดส่วนอุ่นล่วงหน้าและการควบคุมความชื้น ชั้นผิวของแผ่นไม้อัดสูญเสียน้ำอย่างรวดเร็วเมื่อเข้าสู่โซนอุณหภูมิสูง และการเคลื่อนย้ายความชื้นถูกปิดกั้น ก่อให้เกิดความแตกต่างระหว่างความแห้งและความชื้นภายใน
แนวทางแก้ไขปัญหา: ก่อนอื่นให้ทำความสะอาดฝุ่นบนกล่องพ่นและหัวฉีดอากาศ และปรับแรงดันลมทั้งสองด้านให้ถูกต้อง จากนั้นจึงผลิตเป็น批次ตามชนิดไม้ ความหนาของแผ่นไม้วีเนียร์ และปริมาณความชื้นเริ่มต้น ใช้การควบคุมอุณหภูมิแบบแบ่งส่วน โดยอุ่นล่วงหน้าที่อุณหภูมิต่ำในส่วนหน้า ระเหยอย่างสม่ำเสมอในส่วนกลาง และควบคุมความชื้นในส่วนท้าย เพื่อชะลอการคลายความเค้นและลดการปิดผนึกผิวหน้า
2. แผ่นไม้วีเนียร์บิดเบี้ยว เป็นคลื่น และขอบม้วนงอ
ลักษณะอาการ: หลังการอบแห้ง ผิวแผ่นกระดานโค้งนูนและเกิดขอบเป็นคลื่น ยากต่อการประกอบแนวนอนและการติดกาวในขั้นตอนถัดไป และกาวเปิดออกได้ง่าย
หลายคนเข้าใจผิดว่าอุณหภูมิสูงเกินไปเพียงอย่างเดียว แต่แก่นแท้ที่แท้จริงคือความไม่สมดุลของความเค้นจากการหดตัวเนื่องจากการอบแห้ง อัตราการหดตัวตามแนวเสี้ยนและตามแนวรัศมีของไม้มีความแตกต่างกัน เมื่อด้านหนึ่งของแผ่นไม้อัดได้รับความร้อนอย่างรุนแรงและอีกด้านหนึ่งมีการระบายอากาศไม่ดี หรือการตั้งแรงกดของลูกกลิ้งไม่สมเหตุสมผล แผ่นไม้อัดบางจึงมีแนวโน้มที่จะหดตัวในทิศทางเดียว ไม้โตเร็ว เช่น ไม้ยูคาลิปตัสและไม้ยางพารา มีความเค้นภายในสูงหลังการปอก rotary cutting หากอุณหภูมิสูงขึ้นเร็วเกินไปและความชื้นไม่ถูกระบายออกทันเวลา น้ำที่ขอบจะสูญเสียไปเร็วกว่าส่วนกลางมาก ทำให้เกิดการเสียรูปเป็นคลื่น โมเดลการพลิกยังประสบปัญหาการเหลื่อมของจังหวะการพลิก ทำให้แผ่นเดี่ยวไม่มั่นคงในโพรง และบางส่วนลอยอยู่ในอากาศเป็นเวลานานและถูกให้ความร้อน
ประเด็นการจัดการ: ให้ความสำคัญกับการลดอัตราการให้ความร้อนก่อน อย่าเพิ่มอุณหภูมิอย่างไม่ลืมหูลืมตา ตรวจสอบความขนานของลูกกลิ้งและแรงกดของลูกกลิ้ง และลดแรงกดลูกกลิ้งอย่างเหมาะสมสำหรับแผ่นไม้อัดบาง รักษาเสถียรภาพของแรงดันลบในการระบายความชื้นเพื่อหลีกเลี่ยงความชื้นสูงเฉพาะจุดและการอุดตัน เพิ่มพื้นที่จัดเก็บแบบเย็นช้าภายหลังการปล่อยออกเพื่อให้แผ่นไม้อัดมีเวลาคลายความเค้น และอย่าวางซ้อนกันในที่โล่งโดยตรง
3. รอยแตกที่ปลายแผ่นไม้อัด เส้นละเอียดบนผิวแผ่น และเส้นใยที่พองแตก
ลักษณะอาการ: รอยแตกที่ปลายและรอยแตกละเอียดบนผิวแผ่นกระจุกตัวอยู่ที่ช่องระบายออก ยิ่งความหนาบางลง (0.3–0.8 มม.) ก็ยิ่งเกิดได้ง่ายขึ้น
สาระสำคัญของการแตกร้าวคืออัตราการระเหยของน้ำเกินขีดจำกัดความทนทานของเส้นใยไม้ การกระแทกที่อุณหภูมิสูงและความเร็วสายที่มากเกินไปเป็นตัวกระตุ้นที่เกิดบ่อย ยังมีอีกสถานการณ์หนึ่งที่มักถูกมองข้าม นั่นคือแผ่นไม้วีเนียร์ถูกทำให้แห้งต่ำกว่าจุดอิ่มตัวของเส้นใยแล้ว หากยังคงทำให้แห้งเกินไปต่อไป เส้นใยจะสูญเสียความเหนียว และความเค้นเพียงเล็กน้อยก็จะฉีกเนื้อไม้โดยตรง ในเครื่องอบแห้งแบบอัดร้อน ไอน้ำไม่สามารถระบายออกได้ทันเวลา และไอน้ำสะสมอยู่ภายในผิวแผ่น ทำให้ผิวแผ่นแตกออกในทันทีเมื่อปล่อยแรงดัน
การวินิจฉัยแยกแยะ: รอยแตกที่ปลายทั้งสองข้างส่วนใหญ่เกิดจากความเร็วในการอบแห้งเร็วเกินไป; เส้นละเอียดกระจายอยู่บนผิวแผ่นส่วนใหญ่เกิดจากปริมาณความชื้นสุดท้ายต่ำเกินไปและแห้งเกินไป; การขาดของเส้นใยบางส่วน ให้เน้นตรวจสอบบริเวณที่ลมร้อนเป่าโดยตรงและหัวเป่าลมหันเข้าหาแผ่นวีเนียร์ แผนการปรับ: ลดอุณหภูมิของส่วนแรกและชะลอความเร็วสายการผลิต; ล็อกขีดจำกัดล่างของปริมาณความชื้นเป้าหมายและพึ่งพาการควบคุมแบบวงปิดของเครื่องวัดความชื้นออนไลน์เพื่อหลีกเลี่ยงการอบมากเกินไป; ติดตั้งโครงสร้างเบี่ยงทิศทางตรงข้ามกับช่องลมออกของแผ่นวีเนียร์เพื่อลดการเป่าลมแรงโดยตรง
4. ผิวของแผ่นวีเนียร์เป็นสีเทา สีดำ และไหม้เกรียม
ปรากฏการณ์: ผิวของแผ่นมีสีหมองคล้ำ มีจุดไหม้เกรียมเป็นบางแห่ง และในกรณีรุนแรง ผิวจะถูกคาร์บอไนซ์ ส่งผลกระทบต่อการยึดเกาะและระดับคุณภาพด้านรูปลักษณ์
จุดไหม้โดยทั่วไปเกิดจากสองสาเหตุ: อุณหภูมิอากาศร้อนด้านแหล่งความร้อนเกินมาตรฐาน มีมุมอับของการหมุนเวียนอากาศร้อนในพื้นที่ และแผ่นไม้อัดอยู่ในบริเวณอุณหภูมิสูงเป็นเวลานาน; หัวเผาชีวมวลเผาไหม้ไม่สมบูรณ์ และก๊าซไอเสียพาอนุภาคคาร์บอนเข้าไปในโพรงอบแห้งและเกาะติดบนผิวแผ่นไม้อัด นอกจากนี้ ผิวของลูกกลิ้งมีคราบกาวและคราบคาร์บอนสะสม การสัมผัสโดยตรงกับแผ่นไม้อัดที่อุณหภูมิสูงก็จะทำให้เกิดรอยไหม้เป็นบริเวณกว้างเช่นกัน
การแก้ไขปัญหา: ขั้นแรกตรวจสอบสภาพการเผาไหม้ ตรวจสอบความแน่นหนาของระบบแลกเปลี่ยนความร้อนเพื่อป้องกันควันไหลเข้าโพรง; ทำความสะอาดคราบกาวและฝุ่นบนผิวลูกกลิ้ง; ควบคุมอุณหภูมิของโซนอุณหภูมิสูงสุดเพื่อป้องกันไม่ให้แผ่นเดียวอยู่ในโซนอุณหภูมิสูงเป็นเวลานาน
II. ความผิดพลาดของการลำเลียงและการส่งกำลัง
1. การเบี่ยงเบนของแผ่นไม้วีเนียร์ การติดขัด การอุดตันภายใน และ “การจราจรติดขัด”
ปรากฏการณ์: แผ่นวีเนียร์เลื่อนไปด้านหนึ่งในเครื่อง ติดอยู่ในช่องว่างระหว่างลูกกลิ้ง ทำให้แผ่นล้ม สะสมและปิดกั้นวัสดุ และสายการผลิตถูกบังคับให้หยุดทำงาน
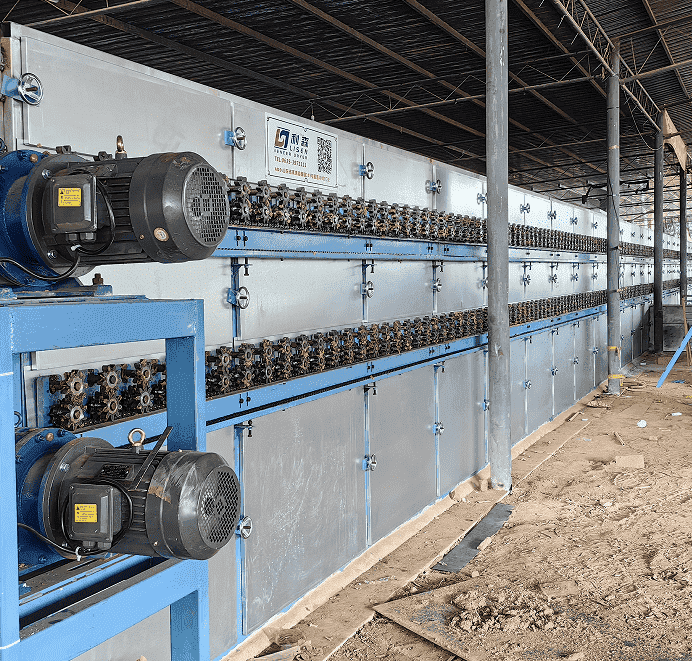
เครื่องอบลูกกลิ้งให้ความสำคัญกับความขนานของแกนลูกกลิ้งและช่องว่างระหว่างลูกกลิ้งว่าตรงกับความหนาของแผ่นวีเนียร์หรือไม่ โซ่มีความตึงไม่สม่ำเสมอ การส่งกำลังในแต่ละส่วนไม่ซิงโครไนซ์กัน ส่วนหน้าส่งแผ่นเร็วและส่วนหลังลำเลียงช้า ทำให้แผ่นซ้อนกัน ปัญหาที่พบบ่อยในเครื่องพลิกแผ่น ได้แก่ จังหวะการพลิกไม่เป็นระเบียบและการดูดแผ่นด้านบนด้วยแรงดันลบที่ไม่เสถียร สิ่งเจือปนในวัตถุดิบก็อาจทำให้เกิดการติดขัดได้เช่นกัน: เศษเปลือกไม้ ปุ่มไม้ ตะปู และก้อนกาวแห้งแข็งติดอยู่บนพื้นผิวลูกกลิ้ง ก่อให้เกิดจุดติดขัดที่นูนขึ้นซึ่งเกี่ยวขอบด้านหน้าของแผ่นวีเนียร์
ทิศทางการบำรุงรักษา: ปรับเทียบระดับและความขนานของลูกกลิ้งอย่างสม่ำเสมอ รวมความถี่ของความเร็วการแปลงความถี่ในแต่ละพื้นที่ให้เป็นหนึ่งเดียว ทำความสะอาดสิ่งติดบนผิวลูกกลิ้ง ตรวจสอบท่อแรงดันลบของระบบป้อนแบบสุญญากาศเป็นประจำเพื่อให้แน่ใจว่าการป้อนอยู่ในแนวเดียวกันและลดการป้อนแผ่นที่เบี้ยว
2. เสียงผิดปกติในการส่งกำลัง ตัวลดความเร็วร้อนเกินไป และสัญญาณเตือนมอเตอร์เกินพิกัด
ลักษณะอาการ: สั่นสะเทือนต่อเนื่องและมีเสียงผิดปกติระหว่างการทำงาน กล่องร้อนขึ้นอย่างรวดเร็ว และตัดวงจรเกินพิกัดบ่อยครั้ง
สาเหตุที่พบบ่อย: ระดับน้ำมันหล่อลื่นไม่เพียงพอ คุณภาพน้ำมันเสื่อมสภาพ การขาดน้ำมันหล่อลื่นเป็นเวลานานและการสึกหรอของตลับลูกปืน ความตึงของโซ่ไม่สม่ำเสมอ ภาระเยื้องศูนย์ การขาดเฟสในแหล่งจ่ายไฟสามเฟส โรงงานหลายแห่งเติมน้ำมันหล่อลื่นเฉพาะหลังจากเกิดเหตุขัดข้องและไม่ได้กำหนดรอบการบำรุงรักษาตามเวลาการทำงาน อัตราการเสื่อมสภาพของน้ำมันหล่อลื่นจะเร่งขึ้นอย่างมีนัยสำคัญภายใต้สภาวะอุณหภูมิสูง
จัดทำมาตรฐานการปฏิบัติงานและการบำรุงรักษา: จัดทำทะเบียนการหล่อลื่นเพื่อแยกแยะรอบการหล่อลื่นของตัวลดความเร็ว ตลับลูกปืน และโซ่ ฟังเสียงผิดปกติและวัดกระแสไฟฟ้าไม่มีโหลดก่อนเริ่มเดินเครื่อง หยุดเครื่องเพื่อระบายความร้อนหากเกิดความร้อนสูงเกิน และห้ามผลิตต่อเมื่อมีข้อบกพร่องเพื่อป้องกันเกียร์และตลับลูกปืนติดขัดและเสียหาย
III. ปัญหาด้านวิศวกรรมความร้อน การระบายความชื้น และระบบแหล่งความร้อน
1. การทำความร้อนช้า ประสิทธิภาพเชิงความร้อนโดยรวมต่ำ และการใช้พลังงานสูง
ลักษณะอาการ: อุณหภูมิที่ตั้งไว้ยากที่จะได้ตามมาตรฐาน จำเป็นต้องเพิ่มการจ่ายเชื้อเพลิงหรือไอน้ำอย่างต่อเนื่อง และการใช้พลังงานต่อหน่วยแผ่นเกินมาตรฐาน
ให้ความสำคัญกับการปิดผนึกเป็นอันดับแรก: ชั้นฉนวนของโพรงอบแห้งเสียหาย อากาศเย็นรั่วจากประตูทางเข้า หน้าแปลนท่ออากาศ และรอยต่อของแผ่นบาน และความร้อนจำนวนมากรั่วออกไป รองลงมาคือสัดส่วนการระบายความชื้นไม่สมดุล พัดลมระบายความชื้นมีขนาดใหญ่เกินไป และดูดอากาศร้อนออกไปโดยตรง การระบายความชื้นน้อยเกินไป ภายในโพรงอิ่มตัวด้วยความชื้นสูง และความชื้นไม่สามารถระเหยต่อไปได้ การอบแห้งจึงหยุดชะงัก รูปแบบการให้ความร้อนด้วยชีวมวลยังขึ้นอยู่กับการกระจายอากาศของหัวเผาและความบริสุทธิ์ของอนุภาคเชื้อเพลิง การเผาไหม้ที่ไม่สมบูรณ์จะทำให้ความร้อนไม่เพียงพอและเถ้าสะสมจนอุดตันเครื่องแลกเปลี่ยนความร้อน
แนวคิดในการปรับปรุง: ซ่อมแซมฉนวนและปิดจุดรั่วไหลของอากาศ ปรับความถี่ของพัดลมระบายความชื้นเพื่อรักษาแรงดันลบให้คงที่ ทำความสะอาดตัวแลกเปลี่ยนความร้อนและฝุ่นที่สะสมในท่อแลกเปลี่ยนความร้อนเป็นประจำเพื่อให้มั่นใจในประสิทธิภาพการแลกเปลี่ยนความร้อน จัดให้มีสายการผลิตที่รองรับความร้อนทิ้งจากเตาเผา ใช้ความร้อนทิ้งอย่างเหมาะสมแบบขั้นบันได และลดภาระแหล่งความร้อนหลัก
2. น้ำหยดจากกระบอกระบายความชื้นและการควบแน่นภายในโพรงไหลกลับสู่ความชื้น
ปรากฏการณ์: น้ำหยดจากผนังด้านนอกของท่อระบายความชื้น หยดน้ำควบแน่นที่ด้านบนของโพรง และหยดน้ำหยดลงบนแผ่นไม้วีเนียร์ ทำให้เกิดความชื้นกลับเฉพาะจุด ผิวดำ และเชื้อรา
สาเหตุพื้นฐานคืออากาศร้อนชื้นเย็นตัวลงและควบแน่นในท่อ เมื่ออุณหภูมิการอบแห้งต่ำและปริมาณลมระบายความชื้นไม่เพียงพอ ไอน้ำไม่มีเวลาถูกระบายออกและกลายเป็นของเหลวในส่วนที่มีอุณหภูมิต่ำของท่อลม ปรากฏการณ์นี้เด่นชัดมากขึ้นในฤดูใบไม้ร่วงและฤดูหนาวเมื่ออุณหภูมิแวดล้อมต่ำ น้ำที่ควบแน่นจะไหลย้อนกลับเข้าไปในห้องอบแห้ง ก่อให้เกิดวงจรอุบาทว์
แนวทางแก้ไข: เพิ่มความเร็วลมระบายความชื้นและลดระยะเวลาการพักของไอน้ำ หุ้มฉนวนท่อระบายความชื้นเพื่อหลีกเลี่ยงการเย็นตัวและการควบแน่นบนผนังด้านนอก เพิ่มโครงสร้างระบายน้ำของท่อเพื่อระบายน้ำที่ควบแน่นได้ทันเวลาเพื่อป้องกันไม่ให้หยดน้ำไหลย้อนกลับไปยังบริเวณแผ่นไม้วีเนียร์
3. ความผันผวนของอุณหภูมิขนาดใหญ่และการควบคุมอุณหภูมิที่ไม่เสถียร
ปรากฏการณ์: ค่าที่อ่านได้จากเครื่องมือควบคุมอุณหภูมิมีความผันผวนสูงต่ำ และความแตกต่างของอุณหภูมิในโซนอุณหภูมิเดียวกันมีค่ามาก
สาเหตุหลักคือการจ่ายแหล่งความร้อนที่ไม่เสถียร: การป้อนเชื้อเพลิงชีวมวลไม่สม่ำเสมอ การเกิดตะกรันและการอุดตันในเตาเผา; ความดันในท่อไอน้ำไม่เสถียร การทำงานผิดพลาดของกับดักไอน้ำ; การสะสมของฝุ่นบนหัววัดเซ็นเซอร์อุณหภูมิและตำแหน่งการติดตั้งที่ไม่เหมาะสม และสิ่งที่เก็บได้ไม่ใช่อุณหภูมิลมร้อนที่มีประสิทธิผลบนแผง หากเซ็นเซอร์ถูกฝุ่นปกคลุมเป็นเวลานาน สัญญาณป้อนกลับจะบิดเบี้ยวและระบบควบคุมอุณหภูมิจะปรับผิดพลาดอย่างต่อเนื่อง
การแก้ไข: ทำความสะอาดหัววัดเป็นประจำและจัดวางจุดวัดอุณหภูมิในพื้นที่กระแสหลักของลมร้อนที่ผ่านแผ่นไม้อัด; ซ่อมบำรุงกลไกการป้อนเชื้อเพลิงสำหรับการเผาไหม้และชิ้นส่วนลดความชื้นด้วยไอน้ำ; ให้ความสำคัญกับการควบคุมอุณหภูมิแบบแยกส่วนอิสระเพื่อให้แต่ละพื้นที่ไม่รบกวนซึ่งกันและกัน
4. สรุปปัญหาทั้งระบบและข้อเสนอแนะการจัดการระยะยาว
การที่เครื่องอบไม้วีเนียร์ขัดข้องอาจดูเหมือนเกิดจากปัญหาคุณภาพของวีเนียร์หรือเสียงผิดปกติของอุปกรณ์ แต่เบื้องหลังมักเกิดจากความไม่สอดคล้องกันระหว่างพารามิเตอร์กระบวนการ การจัดการวัตถุดิบ และการบำรุงรักษาอุปกรณ์ ผู้ผลิตหลายรายเพียงปรับพารามิเตอร์ชั่วคราวเมื่อผลิตสินค้าที่มีข้อบกพร่อง และไม่ได้จัดทำบันทึกกระบวนการแยกตามชนิดไม้และความหนา ไม้ยูคาลิปตัส ไม้ยางพารา ไม้เบิร์ช และวีเนียร์เชิงเทคนิคใช้ชุดพารามิเตอร์เดียวกัน จึงมีแนวโน้มเกิดการแตกร้าวและบิดเบี้ยวโดยธรรมชาติ
การควบคุมระยะยาวสามารถแบ่งออกเป็นสามจุด: หนึ่ง การควบคุมวัตถุดิบล่วงหน้า การซ้อนแผ่นไม้อัดวีเนียร์แบบหมุน การทำเครื่องหมายความชื้นเริ่มต้น และการปฏิเสธผลิตภัณฑ์ที่มีข้อบกพร่องซึ่งมีความแตกต่างของความหนามากเกินไปและมีเปลือกไม้ชิ้นใหญ่ สอง การจัดตั้งกลไกการตรวจสอบแบบลำดับชั้น โดยการตรวจสอบประจำวันเน้นที่แรงดันลม การระบายความชื้น และรูปร่างพื้นผิวลูกกลิ้ง ทำความสะอาดสถานะและเซ็นเซอร์ แทนที่จะดูแค่มาตรวัดอุณหภูมิ สาม ให้ความสนใจกับการบำรุงรักษาเมื่อหยุดเครื่อง ท่อแลกเปลี่ยนความร้อน ลูกกลิ้ง โซ่ส่งกำลัง และซีลเป็นชิ้นส่วนที่สึกหรอได้ง่าย พวกมันเสื่อมสภาพอย่างรวดเร็วในสภาพแวดล้อมที่มีอุณหภูมิสูงและความชื้นสูง การบำรุงรักษาเชิงป้องกันมีค่าใช้จ่ายต่ำกว่าการซ่อมแซมเมื่อเกิดข้อขัดข้องมาก
แก่นแท้ของกระบวนการอบแห้งไม่ใช่การมุ่งไปที่อุณหภูมิที่สูงและเร็วขึ้น แต่คือการรักษาความเค้นในการอบแห้งให้คงที่ สนามลมร้อนที่สม่ำเสมอ และจังหวะการระบายความชื้นที่สมเหตุสมผล เพื่อหาสมดุลระหว่างกำลังการผลิต อัตราผลผลิต และการใช้พลังงาน ลดการทิ้งแผ่นวีเนียร์ และทำให้คุณภาพของสายการผลิตไม้อัดส่วนปลายน้ำทั้งหมดมีเสถียรภาพ