 English
 Español
 Русский
 Francés
 Português
 Indonesia
 Việt
 العربية
 Melayu



วิธีเพิ่มความเร็วในการอบแห้งในเครื่องอบวีเนียร์
วิธีเพิ่มความเร็วในการอบแห้งในเครื่องอบวีเนียร์
ในการผลิตไม้อัด การอบแห้งแผ่นไม้วีเนียร์เป็นกระบวนการสำคัญที่จำกัดกำลังการผลิตของสายการผลิตทั้งหมด ความเร็วในการอบแห้งที่ช้านอกจากจะทำให้เกิดคอขวด ซึ่งนำไปสู่การสะสมของวัตถุดิบในขั้นตอนการปอกกลมและการติดขัดตามสายการผลิตแล้ว ยังเพิ่มการใช้พลังงานต่อหน่วยของแผ่นวีเนียร์อีกด้วย อย่างไรก็ตาม การเพิ่มความเร็วเพียงอย่างเดียวอาจทำให้เกิดปัญหาต่างๆ เช่น การบิดงอ การแตกร้าว การกระจายความชื้นที่ไม่สม่ำเสมอ (พื้นผิวแห้งแต่ภายในยังชื้น) และคุณภาพการยึดติดที่ลดลง การเพิ่มความเร็วในการอบแห้งอย่างปลอดภัยและสม่ำเสมอไม่สามารถพึ่งพาการเพิ่มอุณหภูมิหรือเร่งความเร็วในการป้อนแผ่นวีเนียร์อย่างสุ่มสี่สุ่มห้าเพียงอย่างเดียวได้ แต่จำเป็นต้องใช้แนวทางที่เป็นระบบ ซึ่งครอบคลุมถึงการปรับสภาพวัตถุดิบก่อนการผลิต การเพิ่มประสิทธิภาพระบบลมร้อน กระบวนการอบแห้งแบบแบ่งโซน การปรับปรุงการปิดผนึกและฉนวนของอุปกรณ์ การตรวจสอบและควบคุมอัจฉริยะ และการบำรุงรักษาประจำวันอย่างขยันขันแข็ง เพื่อสร้างสมดุลที่เหมาะสมระหว่างประสิทธิภาพการอบแห้งและคุณภาพของแผ่นวีเนียร์สำเร็จรูป
โดยแก่นแท้แล้ว การอบแห้งวีเนียร์เกี่ยวข้องกับสองกระบวนการ ได้แก่ การเคลื่อนย้ายความชื้นจากภายในวีเนียร์สู่ผิวหน้า และการกำจัดความชื้นที่ผิวหน้าด้วยกระแสลมร้อน คอขวดของความเร็วในการอบแห้งมักไม่ใช่การขาดความร้อน แต่เป็นการก่อตัวของชั้นขอบเขตอากาศอิ่มตัวที่มีความชื้นสูงบนผิวหน้าวีเนียร์ ซึ่งขัดขวางการระเหยอย่างต่อเนื่อง หรืออีกทางหนึ่ง อัตราการแพร่ของความชื้นภายในอาจไม่ทันกับอัตราการระเหยที่ผิวหน้า ส่งผลให้เกิดข้อบกพร่องที่เกี่ยวข้องกับความเค้น โดยเฉพาะสภาวะ “แห้งนอก เปียกใน” กลยุทธ์ใดๆ ในการเพิ่มความเร็วในการอบแห้งต้องมุ่งเน้นไปที่การเอาชนะคอขวดเหล่านี้ พร้อมทั้งสอดคล้องกับจลนศาสตร์ตามธรรมชาติของการเคลื่อนย้ายความชื้น
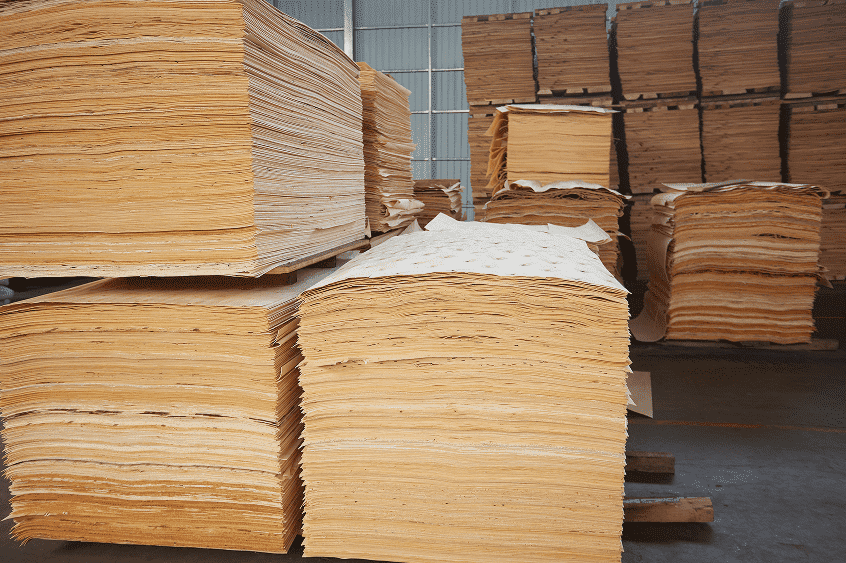
I. ให้ความสำคัญกับการคัดแยกต้นน้ำและการอบแห้งล่วงหน้าเพื่อลดภาระที่ต้นทาง
ผู้ผลิตหลายรายมองข้ามขั้นตอนการป้อนเข้า ทำให้แผ่นไม้วีเนียร์ที่มีความชื้น ความหนา และชนิดไม้ที่แตกต่างกันถูกอบแห้งรวมกัน ในกรณีเช่นนี้ เครื่องอบแห้งจะต้องถูกตั้งค่าตามข้อกำหนดของวัสดุที่อบแห้งยากที่สุด ซึ่งส่งผลให้ความเร็วในการแปรรูปโดยรวมลดลงอย่างมีนัยสำคัญ
ควรคัดแยกแผ่นวีเนียร์หลังการปอกด้วยเครื่องกลมตามปริมาณความชื้นเริ่มต้น ความหนา และชนิดไม้ แล้วจึงป้อนเข้าตู้อบเป็นชุดที่สม่ำเสมอ แผ่นวีเนียร์ที่มีความชื้นสูงควรแยกกลุ่มไว้ต่างหาก ไม่ควรนำไปอบร่วมกับแผ่นวีเนียร์บางที่มีความชื้นต่ำ หากสภาพเอื้ออำนวย ควรเพิ่มขั้นตอนการอบแห้งล่วงหน้าตามธรรมชาติหรือโซนอบแห้งล่วงหน้าแบบง่าย ซึ่งจะช่วยให้แผ่นวีเนียร์ระบาย “น้ำอิสระ” ออกได้บางส่วนก่อนเข้าสู่ตู้อบหลัก อันจะช่วยลดภาระความชื้นได้ ทั้งยังช่วยย่นระยะเวลาอบแห้งที่จำเป็นภายในเครื่องหลักและลดความเสี่ยงของการแตกร้าวที่เกิดจากการระเหยอย่างรวดเร็วและรุนแรงในช่วงเริ่มต้น นอกจากนี้ ควรลดการซ้อนทับของแผ่นวีเนียร์ที่ปอกด้วยเครื่องกลมและป้องกันการสะสมของน้ำในจุดใดจุดหนึ่ง เพื่อหลีกเลี่ยงการเพิ่มขึ้นผิดปกติของปริมาณความชื้น เมื่อป้อนแผ่นวีเนียร์เข้าตู้อบ ต้องจัดให้เรียงตัวอย่างถูกต้อง โดยลดการซ้อนทับหรือการวางขอบทับกันให้เหลือน้อยที่สุด เพื่อให้ทุกแผ่นสัมผัสกับลมร้อนอย่างเต็มที่ อันจะช่วยป้องกันการเกิด “ความชื้นที่ถูกกักไว้” (จุดชื้น)
ครั้งที่ 2 การเพิ่มประสิทธิภาพระบบลมร้อน: การควบคุมอุณหภูมิ ความเร็วลม และความชื้นในแต่ละโซนอย่างประสานกัน
อุณหภูมิ ความเร็วลม และความชื้นสัมพัทธ์ของตัวกลางลมร้อนเป็นพารามิเตอร์หลักสามประการที่กำหนดอัตราการอบแห้ง จำเป็นต้องปรับค่าเหล่านี้ให้สอดคล้องกัน ควรหลีกเลี่ยงการเพิ่มอุณหภูมิเพียงอย่างเดียวโดยไม่คำนึงถึงปัจจัยอื่น
1. ใช้วีธีการอบแห้งแบบหลายขั้นตอนตามโซน แทนการอบแห้งที่อุณหภูมิคงที่
สำหรับเครื่องอบไม้วีเนียร์แบบลูกกลิ้งหรือแบบสายพานตาข่าย ขอแนะนำให้แบ่งกระบวนการออกเป็นโซนต่างๆ ที่ชัดเจน ได้แก่ โซนอุ่นเครื่อง/ระเหยน้ำ โซนอบแห้งอัตราคงที่ โซนอบแห้งอัตราลดลง และโซนปรับสภาพความชื้น/สมดุลความชื้น ขั้นตอนเริ่มต้นซึ่งมีอุณหภูมิสูงและความชื้นสูงจะช่วยให้ “น้ำอิสระ” ระเหยออกจากแผ่นวีเนียร์ได้อย่างรวดเร็ว ขั้นตอนกลางใช้การเพิ่มการไหลเวียนของอากาศเพื่อพัดพาไอน้ำออกไปอย่างรวดเร็ว ขั้นตอนสุดท้ายเป็นการลดอุณหภูมิและปรับความชื้นเพื่อให้ความชื้นภายในเคลื่อนสู่ผิวหน้า ป้องกันการเกิด “case hardening” ซึ่งเป็นปรากฏการณ์ที่ผิวหน้าแห้งและแข็งตัวก่อนกำหนดจนปิดกั้นรูพรุน การใช้วิธีอุณหภูมิคงที่แบบ “ขนาดเดียวใช้ได้ทั้งหมด” จะทำให้ต้องลดความเร็วในการผลิตลง หรือส่งผลให้มีแผ่นวีเนียร์ที่บกพร่องและถูกคัดทิ้งเป็นจำนวนมาก
2. เพิ่มความเร็วลมเป่าให้เหมาะสมเพื่อทำลายชั้นขอบเขตของอากาศชื้น
การเพิ่มความเร็วของกระแสลมที่พ่นเข้าหาพื้นผิวของแผ่นไม้วีเนียร์มักได้ผลดีกว่าการเพิ่มอุณหภูมิเพียงอย่างเดียวในการเร่งกระบวนการอบแห้ง กระแสลมความเร็วสูงที่กระทบพื้นผิวแผ่นวีเนียร์โดยตรงจะช่วยกระจายฟิล์มไอน้ำอิ่มตัวและรักษาความแตกต่างของความดันการระเหยให้อยู่ในระดับสูง อย่างไรก็ตาม ความเร็วที่สูงขึ้นไม่ใช่สิ่งที่ดีเสมอไป ความเร็วที่มากเกินไปอาจทำให้การใช้พลังงานของพัดลมพุ่งสูงขึ้นอย่างรวดเร็ว รวมถึงอาจทำให้แผ่นวีเนียร์ที่บางกว่าถูกเคลื่อนย้ายหรือวางตัวไม่ตรงตำแหน่ง ควรกำหนดความเร็วลมที่เหมาะสมโดยพิจารณาจากความหนาของแผ่นวีเนียร์ นอกจากนี้ ควรตรวจสอบหัวพ่นลมอย่างสม่ำเสมอและกำจัดเศษฝุ่นไม้ที่อุดตันออกเพื่อให้แน่ใจว่ากระแสลมสม่ำเสมอตลอดความกว้างทั้งหมดของเครื่องอบแห้ง ป้องกันการอบแห้งที่ไม่สม่ำเสมอ ซึ่งขอบยังคงชื้นเกินไปในขณะที่ตรงกลางแห้งเกินไป
3. ควบคุมความชื้นสัมพัทธ์ภายในห้องอบแห้งเพื่อรักษาแรงขับเคลื่อนของการระเหย
ที่อุณหภูมิใดๆ ก็ตาม ความชื้นสัมพัทธ์ที่ต่ำลงภายในห้องอบแห้งจะส่งผลให้เกิดความแตกต่างของแรงดันการระเหยที่มากขึ้น ซึ่งจะช่วยเร่งกระบวนการอบแห้งให้เร็วขึ้น สิ่งสำคัญคือต้องควบคุมการไหลของอากาศระบายออกอย่างเหมาะสม เพื่อให้แน่ใจว่าก๊าซระบายที่มีความชื้นสูงถูกกำจัดออกไปอย่างทันท่วงที ในขณะเดียวกันก็ควรนำความร้อนกลับมาใช้ใหม่—อย่าเพียงแค่ระบายอากาศร้อนทั้งหมดออกไป หากการกำจัดความชื้นไม่เพียงพอ ความชื้นจะสะสมภายในห้องอบแห้ง แม้ในอุณหภูมิสูง กระบวนการอบแห้งก็จะหยุดชะงัก
III. การยกระดับแหล่งความร้อน ฉนวน และการซีล เพื่อลดการสูญเสียความร้อนที่ไม่จำเป็นให้เหลือน้อยที่สุด
การสูญเสียความร้อนเป็นสาเหตุที่มักถูกมองข้าม ซึ่งทำให้เครื่องอบแห้งรุ่นเก่าหลายเครื่องมีอัตราการอบแห้งที่ช้าและกำลังการผลิตที่จำกัด
ขั้นแรก ตรวจสอบชั้นฉนวนของเครื่องอบแห้ง เปลี่ยนแผ่นฉนวนที่เสื่อมสภาพหรือเสียหาย และตรวจสอบให้แน่ใจว่าข้อต่อทั้งหมด ประตูเข้าถึง และช่องเปิดสำหรับบรรจุ/ถ่ายวัสดุถูกปิดผนึกอย่างเหมาะสมด้วยปะเก็นเพื่อป้องกันการสูญเสียความร้อนหรือการรั่วไหลของอากาศเย็นเข้ามา การแทรกซึมของอากาศเย็นอาจทำให้อุณหภูมิลดลงเฉพาะจุด ก่อให้เกิด “โซนตาย” ที่การอบแห้งไม่มีประสิทธิผล การปรับปรุงการปิดผนึกของเครื่องมักนำไปสู่การเพิ่มขึ้นอย่างมีนัยสำคัญของกำลังการผลิต แม้จะทำงานภายใต้พารามิเตอร์เดียวกันก็ตาม
ประการที่สอง ปรับปรุงการจ่ายความร้อนให้เหมาะสม ระบบต่างๆ เช่น เตาเผาชีวมวล หน่วยนำความร้อนกลับมาใช้ใหม่ หรือการใช้ความร้อนทิ้งจากเตาเผาแบบต่อเนื่องหลายขั้น สามารถให้แหล่งความร้อนที่มั่นคงและสม่ำเสมอ ป้องกันความผันผวนของอุณหภูมิ เมื่อแหล่งความร้อนไม่เสถียร ผู้ปฏิบัติงานมักถูกบังคับให้ใช้แนวทางที่ระมัดระวัง โดยลดอัตราการป้อนลงเพื่อหลีกเลี่ยงปัญหา ในกรณีที่เป็นไปได้ สายการผลิตสามารถปรับปรุงด้วยระบบแลกเปลี่ยนความร้อนที่ใช้ความร้อนจากไอเสียเพื่ออุ่นอากาศบริสุทธิ์ที่เข้ามา ซึ่งจะช่วยเพิ่มประสิทธิภาพเชิงความร้อนและเพิ่มความสามารถในการอบแห้งโดยไม่ต้องใช้เชื้อเพลิงเพิ่มเติม
IV. การปรับความเร็วในการลำเลียงให้สอดคล้องกับโครงสร้างอุปกรณ์เพื่อการไหลของวัสดุที่มั่นคงและต่อเนื่อง
ความเร็วในการลำเลียงของเครื่องอบแห้งต้องสอดคล้องกับโซนการอบแห้ง ความหนาของแผ่นไม้วีเนียร์ และปริมาณความชื้น สำหรับแผ่นวีเนียร์ที่หนากว่าหรือไม้ชนิดที่มีความหนาแน่นสูง (เช่น ไม้เนื้อแข็งบางชนิด) การแพร่ของความชื้นจะช้ากว่า ซึ่งหมายความว่าไม่สามารถเพิ่มความเร็วของสายพานลำเลียงได้ตามอำเภอใจ ในทางกลับกัน สำหรับแผ่นวีเนียร์ที่บางกว่า เช่น แผ่นที่ทำจากยูคาลิปตัสหรือไม้ยางพารา สามารถเพิ่มความเร็วได้ โดยต้องอยู่ในพารามิเตอร์การทำงานที่ปลอดภัย
ในเครื่องอบลูกกลิ้งแบบหลายชั้น สิ่งสำคัญคือต้องมั่นใจว่าลูกกลิ้งในแต่ละระดับทำงานประสานกันและออกแรงกดสม่ำเสมอ เพื่อป้องกันไม่ให้แผ่นไม้วีเนียร์ลื่น ไถล หรือกองซ้อนกัน ระบบป้อนวัสดุแบบอัตโนมัติด้วยแรงดันลบและกลไกที่ช่วยให้ป้อนวัสดุได้เรียบแบนช่วยป้องกันไม่ให้แผ่นวีเนียร์ย่นหรือซ้อนทับกัน ทำให้มั่นใจว่าแต่ละแผ่นวางเรียบแบนและได้รับความร้อนอย่างสม่ำเสมอ ในหลายกรณี ความพยายามที่จะเพิ่มความเร็วในการผลิตล้มเหลวไม่ได้เกิดจากการขาดความร้อน แต่เกิดจากการไหลของวัสดุที่ไม่เสถียร—การติดขัดหรือการซ้อนทับของแผ่นวีเนียร์บ่อยครั้งทำให้ผู้ปฏิบัติงานต้องลดความเร็วในการทำงาน เมื่อเลือกอุปกรณ์ใหม่หรือปรับปรุงเครื่องจักรที่มีอยู่ ระบบที่มีการไหลเวียนของอากาศแบบสามมิติ พัดลมแยกโซนอิสระ และการควบคุมอุณหภูมิเฉพาะโซนแบบหลายชั้น มีข้อได้เปรียบอย่างมากเมื่อเทียบกับการออกแบบท่อหมุนเวียนเดี่ยวแบบเก่า ระบบเหล่านี้ช่วยให้ความเร็วในการแปรรูปสูงขึ้นพร้อมทั้งรับประกันความสม่ำเสมอของปริมาณความชื้นที่มากขึ้น
V. การนำระบบตรวจจับความชื้นอัจฉริยะมาใช้สำหรับการควบคุมความเร็วแบบปรับตัว
วิธีการแบบดั้งเดิมที่อาศัยการสุ่มตัวอย่างด้วยมือและประสบการณ์ของผู้ปฏิบัติงานในการปรับตั้งค่าเครื่องจักร แทบจะไม่สามารถทำงานได้อย่างสม่ำเสมอที่ความเร็วสูงสุดที่ปลอดภัย ด้วยการติดตั้งเซ็นเซอร์วัดความชื้นแบบอินไลน์เพื่อเก็บข้อมูลแบบเรียลไทม์ทั้งในขั้นตอนขาเข้าและขาออก ระบบควบคุมสามารถปรับความเร็วสายการผลิต อุณหภูมิโซน และการตั้งค่าพัดลมดูดอากาศได้โดยอัตโนมัติ ซึ่งช่วยให้สามารถปรับตัวได้แบบไดนามิก: เครื่องจักรจะช้าลงเมื่อไม้วีเนียร์มีความชื้นสูงขึ้น และเร็วขึ้นเมื่อไม้วีเนียร์แห้งกว่า
การผสานระบบคัดแยกความชื้นด้วยภาพที่ใช้ AI เข้ากับชุดอบแห้งอัจฉริยะช่วยลดข้อผิดพลาดจากมนุษย์ให้เหลือน้อยที่สุด เพิ่มขีดความสามารถในการผลิตของเครื่องอบแห้งให้สูงสุด และป้องกันการปฏิบัติทั่วไปที่มักเดินเครื่องด้วยความเร็วต่ำเกินความจำเป็น “เพื่อความปลอดภัยไว้ก่อน” นอกจากนี้ยังช่วยบรรเทาปัญหา เช่น การสิ้นเปลืองพลังงานจากการอบแห้งมากเกินไป หรือข้อบกพร่องในการผลิตที่เกิดจากการอบแห้งไม่เพียงพอ (ซึ่งอาจส่งผลเสียต่อการอัดร้อนในขั้นตอนถัดไป)
VI. การกำหนดการบำรุงรักษาตามปกติเพื่อขจัดสาเหตุที่ซ่อนอยู่ของการลดลงของความเร็ว
ในระหว่างการทำงานระยะยาว การสะสมของฝุ่นไม้เป็นตัวการเงียบที่ทำลายประสิทธิภาพการอบแห้ง การสะสมของฝุ่นในหัวฉีด ท่อลม เครื่องแลกเปลี่ยนความร้อน และใบพัดพัดลมจะขัดขวางการไหลของอากาศ ลดประสิทธิภาพการแลกเปลี่ยนความร้อน และลดปริมาณลมร้อน ซึ่งนำไปสู่การลดลงอย่างค่อยเป็นค่อยไปของความเร็วในการอบแห้ง โรงงานหลายแห่งเข้าใจผิดว่าสาเหตุนี้เกิดจากการขาดความสามารถโดยธรรมชาติของอุปกรณ์
แผนการบำรุงรักษาที่เป็นระบบเป็นสิ่งจำเป็น ได้แก่ ทำความสะอาดฝุ่นไม้จากท่อลม หัวฉีด และเครื่องแลกเปลี่ยนความร้อนเป็นประจำ ตรวจสอบลูกกลิ้งว่าสึกหรอหรือไม่ ตรวจสอบความตึงของสายพาน และติดตามสายพานพัดลมว่าลื่นไถลหรือไม่ และทำความสะอาดท่อระบายอากาศเพื่อป้องกันการควบแน่นของความชื้นและการอุดตัน เครื่องอบแห้งที่ได้รับการบำรุงรักษาอย่างดีสามารถมีประสิทธิภาพสูงกว่าเครื่องอบแห้งแบบเดียวกันที่ประสบปัญหาการสะสมฝุ่นหนามากกว่า 20%
VII. “เส้นแดง” สำหรับการเพิ่มความเร็ว: การปกป้องมาตรฐานคุณภาพ
มีขีดจำกัดที่ชัดเจนและแน่นอนต่อระดับที่ความเร็วในการอบแห้งสามารถเพิ่มขึ้นได้ การให้ความร้อนเร็วเกินไปหรือความเร็วเครื่องสูงเกินไปอาจขัดขวางไม่ให้ความชื้นภายในแผ่นไม้วีเนียร์แพร่ออกสู่ภายนอก ทำให้พื้นผิวแข็งตัวก่อนกำหนด ซึ่งนำไปสู่ปัญหาต่างๆ เช่น พื้นผิวแข็ง แตกร้าว บิดเบี้ยว และเกิดฟอง เนื่องจากไม้แต่ละชนิดมีความทนทานต่อสภาวะที่แตกต่างกัน ตัวอย่างเช่น วีเนียร์ยูคาลิปตัส (ไม่ว่าจะเป็นวีเนียร์หน้าบางหรือวีเนียร์แกนหนา) และวีเนียร์ไม้เนื้อแข็งต้องการพารามิเตอร์การแปรรูปที่แตกต่างกัน ดังนั้นแนวทางแบบ “ขนาดเดียวใช้ได้กับทุกกรณี” จึงไม่เหมาะสม เมื่อพยายามเพิ่มความเร็วในการผลิต ควรใช้กลยุทธ์แบบค่อยเป็นค่อยไปและลองผิดลองถูก โดยคงชุดวีเนียร์ให้คงที่ ทำการเพิ่มความเร็วเครื่องทีละน้อยอย่างต่อเนื่อง และติดตามปริมาณความชื้นของผลผลิตพร้อมกับอัตราของข้อบกพร่องที่พื้นผิวอย่างต่อเนื่อง กระบวนการนี้ช่วยระบุช่วงการทำงานที่เหมาะสมที่สุดซึ่งสร้างสมดุลระหว่างปริมาณการผลิตกับอัตราผลได้ และหลีกเลี่ยงการเปลี่ยนแปลงพารามิเตอร์อย่างรุนแรงในครั้งเดียว
การเพิ่มความเร็วในการอบแห้งของเครื่องอบแห้งไม้วีเนียร์ไม่ใช่แค่เรื่องของการ "เร่งความร้อนและเร่งความเร็วในการป้อน" เท่านั้น แต่ต้องอาศัยการปรับปรุงให้เหมาะสมอย่างเป็นระบบและรอบด้าน ซึ่งครอบคลุมถึงวัตถุดิบ การหมุนเวียนลมร้อน อุปกรณ์ และการควบคุมกระบวนการ โดยการคัดแยกและอบแห้งล่วงหน้าเพื่อลดภาระ การใช้ลมร้อนแบบแบ่งโซนเพื่อทำลายชั้นขอบเขตความชื้น และการใช้ระบบตรวจสอบและควบคุมอัจฉริยะเพื่อทำให้กระบวนการมีเสถียรภาพ ทั้งหมดนี้ได้รับการสนับสนุนจากการหุ้มฉนวนกันความร้อน การปิดผนึก และการบำรุงรักษาตามกำหนดอย่างเหมาะสม ผู้ผลิตจึงสามารถเพิ่มกำลังการอบแห้งได้อย่างยั่งยืน วิธีนี้ช่วยให้ได้ปริมาณการผลิตที่สูงขึ้นโดยไม่ทำให้อัตราของเสียเพิ่มขึ้นอย่างมีนัยสำคัญ ลดการใช้พลังงานต่อหน่วยของไม้วีเนียร์ สอดคล้องกับจังหวะการผลิตของขั้นตอนการปอกไม้และการอัดร้อน และท้ายที่สุดช่วยเพิ่มประสิทธิภาพและผลกำไรโดยรวมของสายการผลิตไม้อัดทั้งหมด


