English
 Español
 Русский
 Francés
 Português
 Indonesia
 Việt
 العربية
 Melayu

ข้อควรพิจารณาสำคัญในการผลิตวัสดุฐานรองพื้นไม้วิศวกรรม
ข้อควรพิจารณาสำคัญในการผลิตวัสดุฐานรองพื้นไม้วิศวกรรม
วัสดุฐานทำหน้าที่เป็นโครงสร้างหลักของพื้นไม้เอ็นจิเนียร์ ความเสถียร คุณภาพการยึดติด และความชื้นของวัสดุฐานเป็นปัจจัยที่กำหนดโดยตรงว่าพื้นสำเร็จรูปจะเกิดปัญหาการโก่งตัว การแตกร้าว การหลุดล่อน หรือการเสียรูปหรือไม่ เนื่องจากชั้นแกนและแผ่นไม้วีเนียร์ผิวหน้าเป็นองค์ประกอบที่สำคัญที่สุดของวัสดุฐาน กระบวนการปอกกลม การอบแห้ง การคัดแยก และการประกอบจึงมีความสำคัญสูงสุดต่อการควบคุมคุณภาพ การผลิตต้องมีมาตรฐานตลอดทั้งห่วงโซ่คุณค่า ตั้งแต่การคัดเลือกวัตถุดิบ การแปรรูปวีเนียร์ การอบแห้ง การปรับสภาพ การทากาว การประกอบ การอัดร้อน การแปรรูปหลังการอัด ไปจนถึงการจัดเก็บ เพื่อลดความเสี่ยงที่อาจเกิดขึ้นในการผลิต
I. การจัดการวัตถุดิบ: การคัดเลือกที่แตกต่างกันสำหรับชั้นแกนและแผ่นไม้วีเนียร์ผิวหน้า
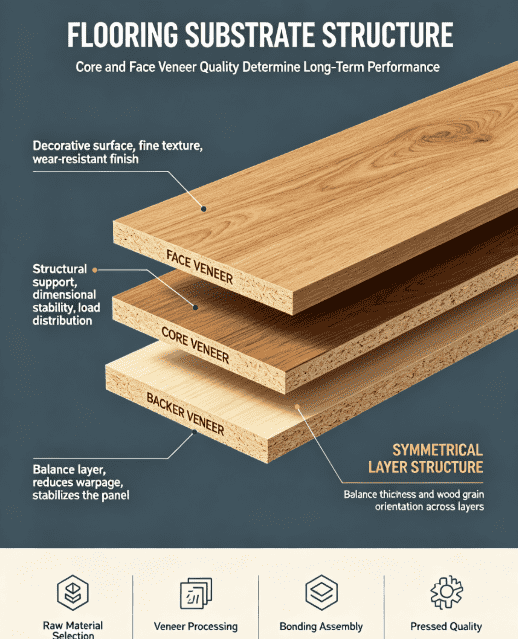
แผ่นไม้วีเนียร์ผิวหน้าทำหน้าที่เป็นชั้นพื้นผิวตกแต่ง ดังนั้นจึงนิยมใช้ไม้เนื้อแข็งที่มีลวดลายสวยงามและเนื้อละเอียด เช่น ไม้โอ๊ก ไม้เบิร์ช หรือไม้วอลนัทดำ ส่วนชั้นแกนกลางให้การสนับสนุนด้านโครงสร้าง โดยทั่วไปใช้ไม้เนื้ออ่อนที่โตเร็ว เช่น ไม้ป็อปลาร์หรือยูคาลิปตัส ซึ่งมีความหนาแน่นปานกลาง คุ้มค่า และมีความเสถียรในการอบแห้งที่ดี สำหรับแต่ละล็อตการผลิต จำเป็นอย่างยิ่งที่จะต้องเลือกชนิดไม้ที่มีคุณสมบัติใกล้เคียงกัน เพื่อป้องกันความเค้นภายในที่มากเกินไปซึ่งเกิดจากการหดตัวที่ไม่สม่ำเสมอ
เมื่อมาถึงโรงงาน ต้องคัดแยกท่อนไม้เพื่อกำจัดท่อนที่แสดงอาการเน่าเปื่อย ความเสียหายจากแมลง ตาไม้ตายขนาดใหญ่ หรือ “แก่นดำ” (แก่นไม้ที่เปลี่ยนสีและเสื่อมสภาพ) ควรจัดเก็บท่อนไม้ในพื้นที่ร่มที่ระบายอากาศได้ดี ปลอดจากแสงแดดโดยตรงและฝน เพื่อป้องกันการเกิดเชื้อราเฉพาะจุดหรือการแตกร้าวก่อนกำหนด หลังจากตัดให้ได้ความยาวแล้ว ท่อนไม้จะผ่านกระบวนการนึ่งหรือต้มเพื่อทำให้เนื้อไม้อ่อนตัวลง ซึ่งช่วยลดความแข็ง จึงลดการเกิดเสี้ยน การฉีกขาด หรือการแตกเป็นชิ้นระหว่างการปอกหรือการเฉือน สำหรับไม้วีเนอร์ผิวหน้า ต้องควบคุมอุณหภูมิและระยะเวลาในการนึ่งอย่างระมัดระวังเพื่อให้กระบวนการนุ่มนวลขึ้น รักษาความสมบูรณ์ของลวดลายเนื้อไม้ตามธรรมชาติ
II. ประเด็นสำคัญในกระบวนการเตรียมไม้วีเนอร์ผิวหน้าและชั้นแกน
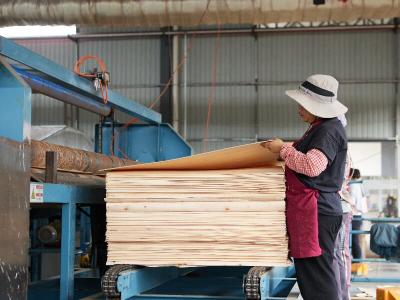
แผ่นไม้วีเนียร์ผิวหน้าปกติผลิตขึ้นโดยการเฉือนหรือการตัดแบบกึ่งหมุนเพื่อให้ได้ลวดลายเนื้อไม้ที่ต่อเนื่องและสวยงาม ชั้นแกนกลางส่วนใหญ่ผลิตโดยการตัดแบบหมุน โดยเน้นการได้ความหนาที่สม่ำเสมอและพื้นผิวที่เรียบแบน การตั้งค่าระยะห่างใบมีดและแท่งกดบนอุปกรณ์ตัดแบบหมุนจำเป็นต้องปรับเทียบอย่างสม่ำเสมอ ต้องควบคุมค่าความคลาดเคลื่อนของความหนาของวีเนียร์อย่างเข้มงวด ความแปรผันของความหนาที่มากเกินไปอาจทำให้ชั้นแกนซ้อนทับกัน เกิดช่องว่าง หรือพื้นผิวของแผ่นฐานไม่เรียบในกระบวนการประกอบ (การอัดขึ้นรูป) ในขั้นตอนถัดไป
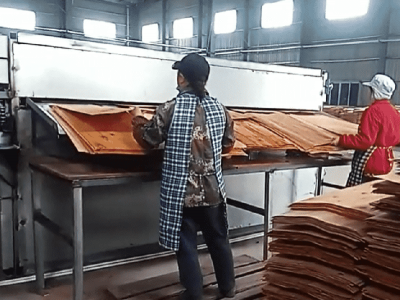
หลังจากการตัดด้วยเครื่องหมุน ก่อนอื่นแผ่นไม้วีเนียร์เปียกต้องผ่านกระบวนการคัดแยกเบื้องต้น สำหรับวีเนียร์ผิวหน้า จุดเน้นอยู่ที่การกำจัดชิ้นส่วนที่มีตาไม้มีชีวิตมากเกินไป มีรอยแตก มีเปลือกไม้ฝังอยู่ หรือมีรอยมีดรุนแรง สำหรับวีเนียร์แกนใน สิ่งที่ให้ความสำคัญอันดับแรกคือการคัดทิ้งชิ้นส่วนที่มีรูขนาดใหญ่ มีรอยแตกยาว หรือมีเสี้ยนขนาดใหญ่ ข้อบกพร่องเล็กน้อยอาจได้รับการซ่อมแซม ส่วนข้อบกพร่องรุนแรงต้องถูกแยกออกและป้องกันไม่ให้เข้าสู่ขั้นตอนการผลิตถัดไป
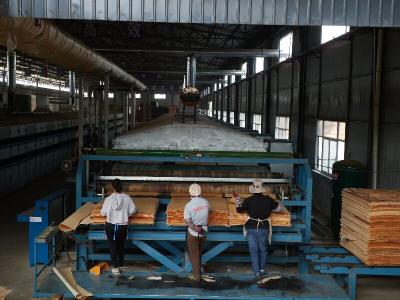
การอบแห้งเป็นขั้นตอนที่สำคัญที่สุดในกระบวนการผลิตแผ่นไม้วีเนียร์ และมักเป็นขั้นตอนที่โรงงานหลายแห่งประสบปัญหา แผ่นวีเนียร์เปียกจะถูกป้อนเข้าสู่เครื่องอบแห้ง ซึ่งควรอบที่อุณหภูมิต่ำและความเร็วคงที่สม่ำเสมอ ห้ามอบแห้งด้วยอุณหภูมิสูงอย่างรวดเร็วโดยเด็ดขาด โดยทั่วไปปริมาณความชื้นของแผ่นวีเนียร์ผิวจะถูกควบคุมระหว่าง 8% ถึง 10% ส่วนแผ่นวีเนียร์แกนกลางจะอยู่ระหว่าง 8% ถึง 12% **สิ่งสำคัญคือต้องรักษาปริมาณความชื้นของแผ่นวีเนียร์ผิวและแกนกลางให้ใกล้เคียงกันมากที่สุด หากมีความแตกต่างกันมากเกินไป ชั้นผิวและชั้นแกนจะหดตัวในอัตราที่แตกต่างกันเมื่อเผชิญกับการเปลี่ยนแปลงของอุณหภูมิและความชื้นในภายหลัง ซึ่งมักนำไปสู่การบิดงอของพื้นผิวหรือการแตกร้าวของแผ่นวีเนียร์ผิว** เมื่ออบแห้งแล้ว ไม่ควรนำแผ่นวีเนียร์เข้าสู่สายการผลิตถัดไปทันที แต่ต้องนำไปวางในห้องปรับสภาพเพื่อปรับสมดุลปริมาณความชื้น ซึ่งจะช่วยให้ความชื้นภายในถูกปล่อยออกมาอย่างสม่ำเสมอและขจัดความเครียดที่เกิดจากการอบแห้ง สภาพแวดล้อมในห้องปรับสภาพต้องรักษาระดับอุณหภูมิและความชื้นให้คงที่ ควรคัดแยกแผ่นวีเนียร์ ติดป้ายกำกับอย่างชัดเจน และวางซ้อนแยกกัน โดยแยกแผ่นวีเนียร์ผิวและแกนกลางออกจากกัน เพื่อป้องกันการปะปนกัน
การขัดและการตัดแต่งแผ่นไม้วีเนียร์มีความสำคัญพอๆ กัน ควรขัดวีเนียร์แกนกลางเพื่อขจัดขอบหยาบและครีบ ในขณะที่วีเนียร์ผิวหน้าต้องการเพียงการขัดเบาๆ เพื่อหลีกเลี่ยงความเสียหายต่อลายไม้ วีเนียร์ผิวหน้าควรได้รับการคัดเกรดตามลวดลายของเนื้อไม้และความแตกต่างของสีเพื่อให้ตรงตามข้อกำหนดการประกอบเฉพาะ เทคนิคต่างๆ เช่น “book matching” และ “slip matching” ควรจัดกลุ่มแยกจากกันเพื่อให้แน่ใจว่าผลิตภัณฑ์ขั้นสุดท้ายมีรูปลักษณ์ที่สม่ำเสมอ
III. การติดกาวและการประกอบ: โครงสร้างสมมาตรเป็นกุญแจสำคัญต่อความเสถียรของวัสดุฐาน
วัสดุพื้นประกอบด้วยโครงสร้างเป็นชั้นที่สมมาตร กระบวนการประกอบเป็นไปตามหลักการ **การสลับทิศทางของลายไม้และการวางชั้นแบบสมมาตร** ซึ่งเป็นตรรกะพื้นฐานในการป้องกันการบิดเบี้ยว ทิศทางลายไม้ของแผ่นไม้วีเนอร์ผิวหน้าและแผ่นวีเนอร์แกนที่อยู่ติดกันควรตั้งฉากกัน จำนวนชั้นของวีเนอร์ ความหนาของแต่ละชั้น และชนิดไม้ที่ใช้ควรมีความสมมาตรกันมากที่สุดทั้งด้านหน้าและด้านหลัง กรณีการบิดเบี้ยวของวัสดุพื้นจำนวนมากเกิดจากการวางชั้นที่ไม่สมมาตรหรือการจัดเรียงวีเนอร์ระหว่างสองด้านที่ไม่สอดคล้องกัน
ในกระบวนการติดกาว ต้องปรับปริมาณกาวที่ใช้ตามความหนาของแผ่นไม้วีเนียร์ โดยใช้กาวน้อยลงสำหรับวีเนียร์ผิวหน้าที่บาง และใช้กาวในปริมาณที่มากขึ้นสำหรับวีเนียร์แกนกลางที่หนากว่า ต้องแน่ใจว่าทากาวอย่างสม่ำเสมอ ไม่มีช่องว่างหรือกาวสะสมมากเกินไป ให้ความสำคัญกับการใช้กาวที่เป็นมิตรต่อสิ่งแวดล้อมและมีฟอร์มาลดีไฮด์ต่ำ และตรวจสอบปริมาณของแข็งและอายุการใช้งานของกาวอย่างสม่ำเสมอ ห้ามใช้กาวที่หมดอายุ หลังจากทากาวแล้ว ให้เว้นระยะ “open assembly time” (ระยะเวลาพักกาว) อย่างเหมาะสม เพื่อให้กาวเซ็ตตัวบางส่วน ซึ่งจะป้องกันการเกิดฟองหรือฟองอากาศภายในแนวเชื่อมกาวระหว่างการอัดร้อน ปรับระยะเวลานี้ตามอุณหภูมิและความชื้นของโรงงาน โดยลดระยะเวลาในสภาพแวดล้อมที่มีอุณหภูมิสูงเพื่อป้องกันไม่ให้กาวแข็งตัวก่อนกำหนดและสูญเสียประสิทธิภาพ
ในระหว่างกระบวนการจัดเรียงชั้น ต้องดำเนินการตรวจสอบอย่างเข้มงวด: ตรวจสอบให้แน่ใจว่าช่องว่างระหว่างแผ่นไม้วีเนียร์ไม่เกินขีดจำกัดที่กำหนด และเติมช่องว่างหรือรูใดๆ ในแผ่นวีเนียร์แกนกลางโดยทันที วางแผ่นวีเนียร์ผิวหน้าให้ถูกต้อง (เช่น ด้านหน้าลง ตามข้อกำหนดของกระบวนการเฉพาะ) เพื่อหลีกเลี่ยงการกลับด้านหน้าและด้านหลัง จัดแนวแผ่นวีเนียร์อย่างระมัดระวังเพื่อป้องกันการเยื้องของขอบหรือการซ้อนทับของแผ่นวีเนียร์แกนกลาง เมื่อการจัดเรียงชั้นเสร็จสิ้น ให้ย้ายชิ้นงานไปยังขั้นตอนการอัดล่วงหน้าทันที การอัดล่วงหน้าจะกำจัดอากาศระหว่างชั้นต่างๆ ช่วยให้เกิดการยึดติดเบื้องต้น อำนวยความสะดวกในการขนย้าย และป้องกันไม่ให้การจัดเรียงชั้นแตกออกจากกัน
IV. การควบคุมกระบวนการระหว่างการอัดร้อนเพื่อป้องกันการแยกชั้นและการเกิดฟอง
การอัดร้อนเป็นขั้นตอนสำคัญสำหรับการยึดติดและการขึ้นรูป อุณหภูมิ ความดัน และระยะเวลาเป็นตัวแปรที่ขึ้นต่อกันและไม่ควรเปลี่ยนแปลงโดยพลการ หากอุณหภูมิต่ำเกินไปหรือระยะเวลาสั้นเกินไป กาวจะไม่แข็งตัวสมบูรณ์ ส่งผลให้ความแข็งแรงในการยึดติดไม่เพียงพอและมีความเสี่ยงสูงต่อการหลุดล่อนในภายหลัง ในทางกลับกัน หากอุณหภูมิสูงเกินไป ไม้บางผิวหน้าอาจไหม้เกรียมหรือเปลี่ยนสี และแนวรอยกาวอาจเปราะ ความดันที่ไม่เพียงพอทำให้เกิดการสัมผัสที่ไม่ดีระหว่างไม้บางและการเกิดช่องว่าง ในขณะที่ความดันที่มากเกินไปอาจทำให้ไม้บางแตกหักหรือทำให้กาวซึมผ่านออกมาที่ผิวหน้า
ในระหว่างการอัดร้อน ต้องให้ความสนใจอย่างใกล้ชิดกับลำดับการระบายอากาศ และใช้การปล่อยแรงดันแบบเป็นขั้นตอนเพื่อขับไล่ไอน้ำความชื้นจากภายในชุดแผ่น面板ออกอย่างรวดเร็ว การสะสมของไอระเหยดังกล่าวเป็นสาเหตุหลักของการเกิดฟองในวัสดุฐาน ตัวอย่างจากแต่ละล็อตการผลิตจะถูกเก็บรักษาไว้และนำไปทดสอบการแช่และลอก รวมถึงการทดสอบความแข็งแรงของพันธะเป็นระยะ เพื่อให้แน่ใจว่าความทนทานของชั้นกาวเป็นไปตามมาตรฐานที่กำหนด
หลังการอัดร้อน แผ่นฐานต้องไม่ถูกขัดหรือตัดทันที ต้องย้ายออกจากสายการผลิตเพื่อเข้าสู่ระยะการปรับสภาพรอง (การบ่ม) เพื่อให้ความเค้นภายในที่เกิดขึ้นระหว่างการอัดร้อนกระจายตัวออกไป หากแผ่นถูกตัดอย่างแม่นยำในขณะที่ยังมีความเค้นภายในอยู่ แผ่นจะยังคงเสียรูปต่อไปในระหว่างการจัดเก็บ การแปรรูป หรือการใช้งานปลายทางที่ตามมา ซึ่งนำไปสู่การเพิ่มขึ้นอย่างมีนัยสำคัญของอัตราการทำงานซ้ำ
ห้า การขัด การตัดขอบ และการตรวจสอบคุณภาพ: ด่านสุดท้ายของผู้เฝ้าประตู
เมื่อผ่านการปรับสภาพแล้ว แผ่นฐานจะเข้าสู่กระบวนการขัดปรับความหนา การใช้สายพานขัดแบบต่อเนื่องตั้งแต่เนื้อหยาบไปจนถึงเนื้อละเอียดช่วยให้ได้ความหนาสม่ำเสมอและพื้นผิวเรียบราบ ปริมาณวัสดุที่ถูกขัดออกจากผิวหน้าไม้ต้องถูกควบคุมอย่างเข้มงวดเพื่อป้องกันการขัดทะลุผิวหน้าไม้หรือทำลายลายเนื้อไม้ นอกจากนี้ ฝุ่นจากการขัดทั้งหมดต้องถูกกำจัดออกให้หมด เพราะฝุ่นที่ตกค้างอาจขัดขวางการยึดเกาะของสารเคลือบผิวชั้นถัดไป ทำให้เกิดข้อบกพร่อง เช่น จุดขาวหรือการยึดเกาะของสารเคลือบที่ไม่ดี
ขอบถูกตัดแต่งตามข้อกำหนด โดยขจัดครีบและกาวส่วนเกิน แผงสำเร็จรูปแต่ละแผงได้รับการตรวจสอบ: พื้นผิวได้รับการตรวจสอบหารอยแตกของแผ่นไม้อาร์บัวร์ การเปลี่ยนแปลงของสี รอยบุบ การซึมผ่านของกาว หรือการพองตัว; ชั้นแกนกลางได้รับการตรวจสอบหาช่องว่าง แผ่นไม้อาร์บัวร์ที่ซ้อนทับกัน หรือโพรง นอกจากนี้ ตัวอย่างได้รับการทดสอบหาปริมาณความชื้น มอดุลัสแตกร้าว (ความแข็งแรงต่อการดัด) มอดุลัสความยืดหยุ่น และระดับการปล่อยฟอร์มาลดีไฮด์ ผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนดจะถูกแยกออกเพื่อซ่อมแซมหรือกำจัด; ห้ามนำไปปะปนกับสต็อกที่ได้มาตรฐานโดยเด็ดขาด
VI. สภาพแวดล้อมของโรงงาน การจัดเก็บ และการจัดการล็อต
ต้องรักษาอุณหภูมิและความชื้นในโรงงานผลิตให้คงที่ ในพื้นที่ภาคใต้ที่มีความชื้นสูงจำเป็นต้องลดความชื้น ในขณะที่พื้นที่ภาคเหนือที่แห้งแล้งควรเพิ่มความชื้นอย่างพอเหมาะ เพื่อป้องกันไม่ให้แผ่นไม้วีเนียร์และผลิตภัณฑ์กึ่งสำเร็จรูปดูดซับหรือสูญเสียความชื้นอย่างรวดเร็วระหว่างขั้นตอนการแปรรูป แผ่นวีเนียร์ผิวหน้าเปราะบางเป็นพิเศษ การสัมผัสกับอากาศแห้งเป็นเวลานานอาจทำให้หดตัวและแตกร้าวได้ง่าย วีเนียร์ที่ยังไม่ได้ใช้งานควรคลุมด้วยฟิล์มป้องกัน
ในคลังสินค้า แผ่นสำเร็จรูปต้องจัดเก็บโดยไม่วางบนพื้นและห่างจากผนัง วางบนคานรองรับ (วัสดุรอง) และซ้อนกันอย่างเป็นระเบียบ ต้องควบคุมความสูงของการซ้อนเพื่อป้องกันการเสียรูปที่เกิดจากแรงกดที่มากเกินไป คลังสินค้าต้องแห้งและป้องกันจากฝน โดยมีการระบายอากาศที่เพียงพอเพื่อป้องกันไม่ให้แผ่นด้านล่างชื้นหรือขึ้นรา มีการจัดการแบตช์ตลอดกระบวนการผลิตทั้งหมด ทุกแบตช์—ตั้งแต่ท่อนไม้ดิบ ไม้บางผิวหน้า และไม้บางแกน ไปจนถึงกาวและรอบการอัดร้อน—ถูกบันทึกอย่างละเอียด ทำให้สามารถตรวจสอบย้อนกลับไปยังขั้นตอนการผลิตที่เฉพาะเจาะจงได้อย่างรวดเร็วหากเกิดปัญหาด้านคุณภาพ
คุณภาพของวัสดุฐานพื้นไม่ได้ขึ้นอยู่กับการปรับปรุงขั้นตอนการผลิตเพียงขั้นตอนเดียวให้สมบูรณ์แบบ แต่ขึ้นอยู่กับการควบคุมที่สมดุลของห่วงโซ่การผลิตทั้งหมด ซึ่งครอบคลุมทั้งแผ่นไม้วีเนียร์ผิวหน้าและวีเนียร์แกนกลาง แม้ว่าวีเนียร์ผิวหน้าจะกำหนดรูปลักษณ์ของผลิตภัณฑ์ แต่วีเนียร์แกนกลางเป็นตัวกำหนดเสถียรภาพเชิงโครงสร้าง ตั้งแต่การนึ่งท่อนไม้ดิบ การปอกและการอบแห้งวีเนียร์ การปรับสภาพความชื้น ไปจนถึงการจัดเรียงแบบสมมาตร การอัดร้อนที่แม่นยำ และการคลายความเค้น การละเลยรายละเอียดใดๆ เหล่านี้อาจนำไปสู่การร้องเรียนเรื่องคุณภาพของพื้นสำเร็จรูป การรักษาความชื้นให้คงที่ โครงสร้างการจัดเรียงแบบสมมาตร และการยึดติดที่เชื่อถือได้ ยังคงเป็นหลักการแกนกลางที่ยั่งยืนของการผลิตวัสดุฐานพื้น