English
 Español
 Русский
 Francés
 Português
 Indonesia
 Việt
 العربية
 Melayu

ทำไมความเรียบของวีเนียร์ที่ตัดด้วยเครื่องหมุนจึงแตกต่างกันแม้จะใช้ไม้ชนิดเดียวกัน?
ทำไมความเรียบของวีเนียร์ที่ตัดด้วยเครื่องหมุนจึงแตกต่างกันแม้จะใช้ไม้ชนิดเดียวกัน?
ในโรงงานผลิตไม้อัด มักพบปรากฏการณ์ที่น่าสับสนบ่อยครั้ง: แม้จะใช้ไม้ชนิดเดียวกันและท่อนไม้ชุดเดียวกัน ไม้วีเนียร์ที่ได้จากการปอกก็ยังแตกต่างกันอย่างมีนัยสำคัญ บางแผ่นเรียบและแบน ในขณะที่แผ่นอื่นๆ มีลักษณะเป็นลูกคลื่น ม้วนงอตามขอบด้านหนึ่ง หรือประสบปัญหาการแตกที่ด้านหลังและการบิดงอ เมื่อความเรียบของวีเนียร์ไม่เป็นไปตามมาตรฐาน จะนำไปสู่ความยากลำบากในการประกอบแผ่น การทากาวที่ไม่สม่ำเสมอ และการเกิดฟองหรือการแยกชั้นหลังการอัดร้อน ซึ่งท้ายที่สุดก็ทำให้ทั้งอัตราผลิตภัณฑ์ที่ตกเกรดและปริมาณของเสียเพิ่มสูงขึ้น แม้ผู้ผลิตหลายรายจะโทษเนื้อไม้เองโดยสัญชาตญาณ แต่ความเป็นจริงคือแม้จะมีวัตถุดิบที่สม่ำเสมอ ความไม่สมดุลใดๆ ในการเตรียมท่อนไม้ พารามิเตอร์การปอก สภาพเครื่องจักร กระบวนการอบแห้ง หรือการจัดการความเค้น ก็สามารถส่งผลให้เกิดความแปรผันในความเรียบได้
I. เนื้อไม้เอง: ความไม่สม่ำเสมอภายในที่ซ่อนอยู่คือสาเหตุรากของความแปรผันของความเรียบ
ไม้เป็นวัสดุที่มีสมบัติไม่เท่ากันในทุกทิศทาง แม้แต่ภายในไม้ท่อนชุดเดียวกัน สภาพภายในก็แทบจะไม่สม่ำเสมอ นี่คือสาเหตุพื้นฐานของปัญหา
1. การกระจายความชื้นที่ไม่สม่ำเสมอ
ภายในท่อนไม้เดียว ความชื้นย่อมแตกต่างกันตามธรรมชาติระหว่างแก่นไม้และกระพี้ รวมถึงระหว่างด้านที่รับแสงแดดและด้านที่ถูกบังเงา ยิ่งไปกว่านั้น ความแตกต่างของระยะเวลาการจัดเก็บและอัตราการสูญเสียความชื้นจากปลายท่อนไม้ยังสร้างความลาดชันของความชื้นระหว่างภายในและภายนอก พื้นที่ที่มีความชื้นสูงกว่าจะนุ่มกว่าและมีแนวโน้มเสียรูปมากขึ้นภายใต้แรงกดของมีดตัด ในทางกลับกัน พื้นที่ที่แห้งกว่าจะเสี่ยงต่อการเกิดขนผิว การดีดกลับ และการม้วนงอ ส่งผลให้แผ่นไม้วีเนียร์ “ตึง” ด้านหนึ่งและ “หลวม” อีกด้านหนึ่ง ซึ่งนำไปสู่การขาดความเรียบอย่างหลีกเลี่ยงไม่ได้
2. ไม้รีแอคชัน ความเยื้องศูนย์ และความแปรผันของความหนาแน่นวงปี
ท่อนไม้สามารถแสดงความผิดปกติของรูปทรง ความโค้ง หรือการมีอยู่ของ “เนื้อไม้ปฏิกิริยา” (เนื้อไม้แรงดึงหรือเนื้อไม้แรงอัด) ซึ่งทั้งหมดนี้ทำให้เกิดความเค้นภายในโดยธรรมชาติ กระบวนการตัดด้วยมีดหมุนสามารถปลดปล่อยความเค้นที่ถูกกักไว้เหล่านี้ได้อย่างมีประสิทธิภาพ ทำให้แผ่นไม้วีเนียร์ม้วนงอไปในทิศทางเฉพาะตามตำแหน่งที่ความเค้นกระจุกตัวอยู่ ภายในท่อนไม้ชุดเดียวกัน บางท่อนอาจตรงและมีวงปีที่สม่ำเสมอ ในขณะที่ท่อนอื่นอาจโค้งหรือมีเนื้อไม้ปฏิกิริยาเป็นจำนวนมาก ซึ่งนำไปสู่ความแตกต่างอย่างชัดเจนในคุณภาพของแผ่นไม้วีเนียร์ที่ตัดด้วยมีดหมุน 3. ตาไม้ การผุพัง และลายไม้พันกัน
ใกล้กับตาไม้ เส้นใยไม้จะเรียงตัวไม่เป็นระเบียบ ทำให้เกิดการเปลี่ยนแปลงอย่างฉับพลันของแรงต้านในการตัด ส่งผลให้แรงกดจากมีดหมุนและลูกกลิ้งกดไม่คงที่ มักทำให้พื้นผิวเป็นคลื่น ในบริเวณที่มีลายไม้พันกันอย่างรุนแรง การดีดตัวกลับของเส้นใยที่ไม่สม่ำเสมอหลังการตัดอาจทำให้เกิดการบิดงอเฉพาะจุด
แนวทางแก้ไข: ทำให้การปรับสภาพไม้ท่อนด้วยการนึ่งหรือแช่น้ำร้อนเป็นมาตรฐานเดียวกัน ให้ความสำคัญกับการแช่ในน้ำอุ่นหรือการนึ่งเพื่อให้แน่ใจว่าความชื้นสม่ำเสมอและการคลายตัวทั่วถึงทั้งท่อน ควบคุมอุณหภูมิและระยะเวลาการนึ่งอย่างระมัดระวังเพื่อป้องกันการคลายตัวที่ไม่สม่ำเสมอ หลีกเลี่ยงทั้งการนึ่งนานเกินไปในบางพื้นที่และการคลายตัวไม่เพียงพอในพื้นที่อื่น คัดเกรดไม้ท่อนตามความโค้งและความเยื้องศูนย์ก่อนป้อนเข้าสายการผลิตปอก rotary; ไม้ท่อนที่มีความโค้งมากหรือความเยื้องศูนย์สูงควรแยกแปรรูปต่างหาก ไม่ควรผสมกับไม้ท่อนคุณภาพดี
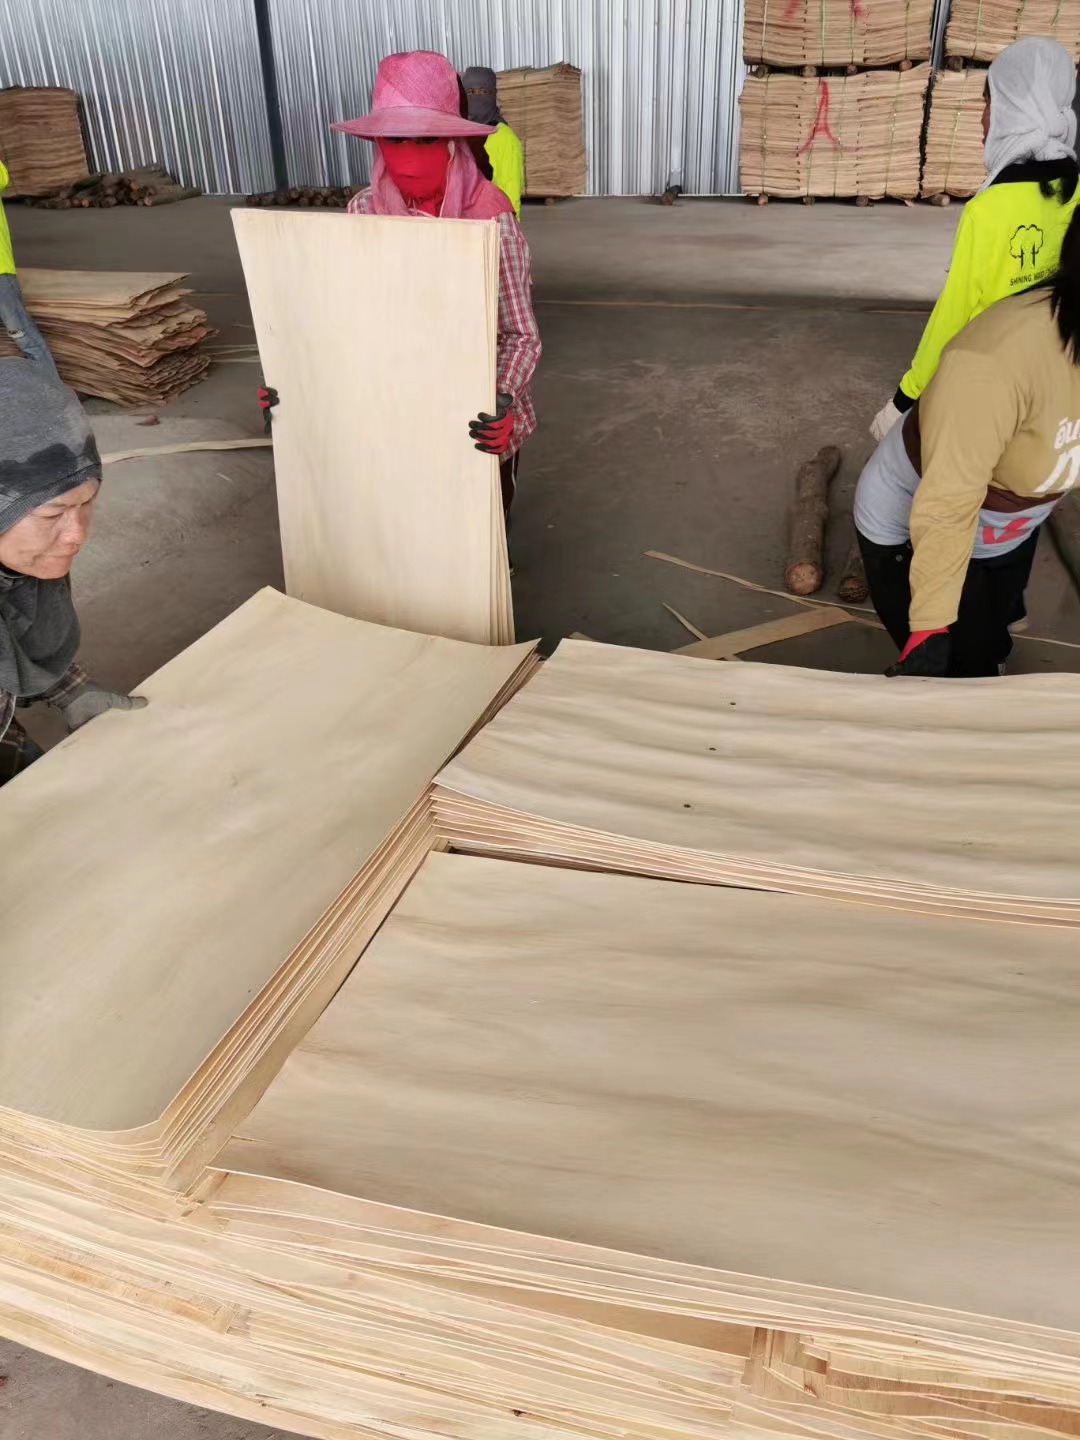
II. ขั้นตอนการปอก rotary: พารามิเตอร์และอุปกรณ์เป็นจุดควบคุมหลักสำหรับความเรียบ
แผ่นวีเนียร์จำนวนมากออกมาจากกระบวนการปอก rotary โดยขาดความเรียบอยู่แล้ว ขั้นตอนนี้เป็นแหล่งที่มาหลักของปัญหาดังกล่าว และโชคดีที่เป็นพื้นที่ที่สามารถปรับและปรับปรุงได้ง่ายที่สุดในสายการผลิต
1. สภาพและความแม่นยำในการติดตั้งมีดปอก rotary
หากคมมีดไม่ตรง มีดทื่อ หรือถูกเจียรเป็นมุมที่ไม่เหมาะสม มีดจะไม่สามารถตัดผ่านเส้นใยได้อย่างสะอาด แต่จะฉีกและบีบอัดเนื้อไม้แทน ทำให้เกิดพื้นผิวเป็นคลื่น ความสูงของมีดที่ไม่ถูกต้อง ความคลาดเคลื่อนของช่องมีด หรือมุมหลบ (มุมเผื่อ) ที่ไม่เหมาะสม อาจทำให้เกิดการบีบอัดมากเกินไปที่ด้านล่างของแผ่นไม้วีเนียร์ หรือเกิด “รอยแตกย้อนกลับ” อย่างรุนแรง (รอยแตกที่ด้านหลัง) เมื่อหลุดออกจากท่อนไม้ เส้นใยที่ถูกบีบอัดจะดีดกลับ ทำให้แผ่นวีเนียร์ม้วนงอ มุมเจียรที่ใหญ่เกินไปมีแนวโน้มทำให้การม้วนงอเพิ่มขึ้น ในขณะที่มุมที่เล็กเกินไปอาจทำให้คมมีดสั่น ส่งผลให้เกิดระลอกคลื่นที่มองเห็นได้บนผิวหน้าของแผ่นวีเนียร์
2. แรงกดที่ไม่สมดุลจากแท่งกด (หรือลูกกลิ้งกด)
แรงกดที่ใช้โดยแถบกดมีความสำคัญอย่างยิ่งต่อการควบคุมความเรียบของแผ่นไม้อาร์เบอร์ หากแรงกดสูงเกินไป ด้านล่างของแผ่นไม้อาร์เบอร์จะถูกอัดมากเกินไป เมื่อแผ่นไม้อาร์เบอร์หลุดออกจากท่อนไม้ ชั้นที่ถูกอัดนี้จะดีดกลับ ทำให้แผ่นม้วนออกด้านนอก ในทางกลับกัน หากแรงกดไม่เพียงพอ เส้นใยจะไม่ถูกตัดอย่างสะอาด ทำให้เกิดรอยแตกด้านหลังหรือขอบหลวม นอกจากนี้ หากแรงกดไม่สม่ำเสมอตลอดความกว้างของท่อนไม้ แผ่นไม้อาร์เบอร์จะบิดเบี้ยวหรือม้วนงอที่ด้านหนึ่ง 3. ปัญหาเกี่ยวกับการจัดศูนย์กลางท่อนไม้ การจับยึดด้วยแกนหมุน และการเยื้องศูนย์ของลูกกลิ้ง
การจัดศูนย์กลางท่อนไม้บนแท่นเลื่อยไม่แม่นยำ การลื่นไถลที่ตัวจับยึดเพลา การสึกหรอของตลับลูกปืนในลูกกลิ้งรองรับ หรือการหมุนเบี้ยวของลูกกลิ้งที่มากเกินไป อาจทำให้ท่อนไม้สั่นคลอนระหว่างกระบวนการตัดแบบหมุน ส่งผลให้ความหนาของแผ่นไม้อัดไม่สม่ำเสมอ—หนาบ้างบางบ้าง—ซึ่งนำไปสู่การหดตัวที่ไม่เท่ากันในขั้นตอนต่อมา และสูญเสียการควบคุมความเรียบโดยสิ้นเชิง ความเสถียรลดลงอย่างมีนัยสำคัญเมื่อตัดท่อนไม้เข้าใกล้แกนกลาง ทำให้แผ่นไม้อัดแผ่นสุดท้ายๆ มีแนวโน้มสูงที่จะม้วนงอและบิดเบี้ยว
4. ความเร็วในการตัดแบบหมุนที่ไม่สอดคล้องกัน
เมื่อความเร็วในการหมุนและอัตราการป้อนไม่ซิงโครไนซ์กันอย่างเหมาะสม แรงกระแทกจากการตัดจะไม่เสถียร มักทำให้แผ่นไม้อัดบางเกิดเป็นลอนคลื่นหรือ “รอยสั่น”
แนวทางแก้ไข: สร้างกระบวนการติดตั้งและปรับตั้งที่เป็นมาตรฐานเดียวกัน ลับมีดตัดอย่างสม่ำเสมอเพื่อให้ได้ขอบที่ตรงสมบูรณ์ กำหนดพารามิเตอร์ให้เป็นมาตรฐาน เช่น มุมเจียร ความสูงของมีด ช่องว่างของมีด และแรงกดของแถบกด ตามความหนาของวีเนียร์และชนิดของไม้ที่เฉพาะเจาะจง ตรวจสอบและบำรุงรักษาปากจับแกนเพลา ลูกกลิ้ง และตลับลูกปืนเพื่อขจัดความคลาดเคลื่อนจากการหมุน ตรวจสอบให้แน่ใจว่าท่อนไม้ถูกจัดให้อยู่กึ่งกลางอย่างแม่นยำก่อนป้อนเข้าเครื่อง สำหรับท่อนไม้ที่โค้งงอ ให้จัดแนวให้ลดความเยื้องศูนย์ให้เหลือน้อยที่สุด ใช้ความเร็วในการตัดเปลือกแบบหมุนที่สม่ำเสมอสำหรับท่อนไม้ที่มีข้อกำหนดเดียวกันเพื่อลดแรงกระแทกจากการตัด นอกจากนี้ อย่าปล่อยให้วีเนียร์ที่เพิ่งตัดใหม่และยังเปียกชื้นสัมผัสกับสภาพอากาศภายนอกเป็นเวลานาน เนื่องจากการอบแห้งด้วยอากาศเฉพาะจุดอาจกระตุ้นให้เกิดความเค้นจากการอบแห้งก่อนกำหนด
III. ขั้นตอนการอบแห้ง: ทำไมวีเนียร์จึงดูเรียบในตอนแรกแต่กลับบิดเบี้ยวหลังการอบแห้ง
ในโรงงานหลายแห่ง แผ่นไม้วีเนียร์อาจดูยอมรับได้ทันทีหลังการตัดด้วยเครื่องกลึง แต่กลับม้วนงอหรือบิดเบี้ยวเมื่ออบแห้ง สาเหตุเกิดจาก “ความเค้นจากการอบแห้ง” และเป็นขั้นตอนหลักที่ปัญหาความเรียบมักเกิดขึ้นบ่อยครั้ง
1. การอบแห้งไม่สม่ำเสมอเนื่องจากความหนาของวีเนียร์ที่ไม่สอดคล้องกัน
ความแปรผันของความหนาที่เกิดจากขั้นตอนการตัดด้วยเครื่องกลึงนำไปสู่การอบแห้งที่ไม่สม่ำเสมอ ในเครื่องอบแห้ง ส่วนที่บางกว่าจะสูญเสียความชื้นและหดตัวเร็วกว่าส่วนที่หนากว่า เนื่องจากอัตราการหดตัวไม่ synchronized วีเนียร์จึงได้รับแรงตึงภายในทำให้เกิดการเสียรูป 2. อุณหภูมิการอบแห้ง ความเร็วลม และการกำหนดโซนที่ไม่เหมาะสม
หากอุณหภูมิสูงขึ้นเร็วเกินไปหรือตั้งไว้สูงเกินไปในระยะเริ่มต้น เปลือกแข็งจะก่อตัวขึ้นอย่างรวดเร็วบนผิวของแผ่นไม้วีเนียร์ กักความชื้นไว้ภายใน ทำให้เกิดความแตกต่างของความชื้นอย่างมีนัยสำคัญระหว่างภายในและภายนอก ส่งผลให้เกิดความเค้นภายในอย่างรุนแรง นอกจากนี้ การไหลเวียนของอากาศที่ไม่สม่ำเสมอภายในเครื่องอบแห้ง—โดยบางพื้นที่ได้รับกระแสลมแรง tandis พื้นที่อื่นมีลมน้อยหรือไม่มีเลย—ทำให้อัตราการอบแห้งไม่สม่ำเสมอในส่วนต่างๆ ของแผ่นวีเนียร์แผ่นเดียวกัน ซึ่งนำไปสู่การบิดงอโดยตรง
3. การขาดขั้นตอนการปรับความชื้นให้สมดุลและการผ่อนคลายความเค้นด้วยการทำความเย็น
เมื่อแผ่นวีเนียร์ออกจากโซนอบแห้งที่อุณหภูมิสูงทันที ความเค้นภายในจะถูก “ล็อกไว้” ขณะที่วัสดุยังร้อนอยู่ เมื่อเย็นลงสู่อุณหภูมิแวดล้อม ความเค้นเหล่านี้จะถูกปลดปล่อยออกมาอย่างไม่สม่ำเสมอ ทำให้แผ่นวีเนียร์ยังคงเสียรูปหรือม้วนงอต่อไปเมื่อเวลาผ่านไป
แนวทางแก้ไข: ใช้เครื่องอบแห้งแบบลูกกลิ้งที่ติดตั้งระบบควบคุมอุณหภูมิแบบแบ่งโซนและการไหลของอากาศสองด้านที่สมดุล ระบบควรประกอบด้วยขั้นตอนการอุ่นล่วงหน้า ขั้นตอนการอบแห้งหลัก ขั้นตอนการปรับความชื้นให้สม่ำเสมอ และขั้นตอนการผ่อนคลายความเค้นด้วยการทำความเย็น ใช้วิธีการ “อบแห้งช้าๆ ที่อุณหภูมิต่ำ” เพื่อหลีกเลี่ยงการให้ความร้อนอย่างรวดเร็วและรุนแรง ตรวจสอบให้แน่ใจว่าแรงดันจากลูกกลิ้งบนและล่างมีเสถียรภาพเพื่อ “ตรึง” แผ่นไม้วีเนียร์ขณะที่เส้นใยยังอยู่ในสภาวะอ่อนตัว หลังการอบแห้ง ให้นำแผ่นไม้วีเนียร์ผ่านโซนปรับสภาพความชื้นเพื่อค่อยๆ ปลดปล่อยความเค้นภายใน ซึ่งจะช่วยลด “การดีดตัวกลับ” ในระหว่างการทำความเย็นให้เหลือน้อยที่สุด หากเป็นไปได้ ให้บูรณาการระบบตรวจวัดปริมาณความชื้นแบบออนไลน์เพื่อให้แน่ใจว่าปริมาณความชื้นสุดท้ายของแผ่นไม้วีเนียร์แต่ละล็อตอยู่ในช่วงแคบและสม่ำเสมอ ลดการเสียรูปที่เกิดจากความแปรปรวนของความชื้น
IV. การจัดการขั้นปลายน้ำ การซ้อนเรียง และการปรับสภาพ: สาเหตุที่มักถูกมองข้ามของการเสียรูปทุติยภูมิ
แม้กระบวนการตัดไม้ด้วยเครื่องกลึงและกระบวนการอบแห้งจะดำเนินการได้อย่างสมบูรณ์แบบ การจัดการหรือการซ้อนที่ไม่เหมาะสมก็สามารถทำให้แผ่นไม้วีเนียร์แบนงอได้อีกครั้ง ปัญหาเช่นการปล่อยให้ไม้วีเนียร์ที่ยังเปียกชื้นสัมผัสกับลมหรือแสงแดด ความสูงของการซ้อนที่ไม่สม่ำเสมอ หรือการกระจายแรงกดที่ไม่สอดคล้องกัน สามารถนำไปสู่การอบแห้งและการหดตัวเฉพาะจุดได้ สำหรับไม้วีเนียร์ที่อบแห้งแล้ว การสัมผัสกับอุณหภูมิและความชื้นของสภาพแวดล้อมที่ผันผวน—ซึ่งก่อให้เกิดวงจรซ้ำๆ ของการดูดซับและการคายความชื้น—นำไปสู่การเสียรูปอย่างต่อเนื่อง
แนวทางแก้ไข: ควรป้องกันแผ่นไม้อัดบางที่เปียกชื้นจากลมและรักษาความชื้นไว้ในระหว่างการจัดเก็บระยะสั้น โดยให้ความสำคัญกับการป้อนเข้าตู้อบแห้งก่อน เมื่ออบแห้งแล้ว ควรจัดเก็บแผ่นไม้อัดบางในสภาพแวดล้อมที่ควบคุมและปิดล้อม เรียงซ้อนอย่างเป็นระเบียบตามเกรด และป้องกันการสัมผัสกระแสลมเพียงด้านเดียว ก่อนการแปรรูปต่อไป ควรให้เวลาอย่างเพียงพอเพื่อให้ความเค้นภายในเข้าสู่สมดุล ซึ่งช่วยลดการเสียรูปในขั้นตอนการผลิตถัดไปให้เหลือน้อยที่สุด V. แนวทางการจัดการเพื่อให้มั่นใจในความเรียบสม่ำเสมอของแผ่นไม้อัดบาง
ความไม่สม่ำเสมอของความเรียบของแผ่นไม้อัดบางที่ได้จากการกลึงตัดนั้นเกิดจากปัจจัยหลายประการร่วมกัน ได้แก่ ความเค้นที่มีอยู่โดยธรรมชาติในท่อนไม้ ความเค้นที่เกิดขึ้นระหว่างกระบวนการกลึงตัด และความเค้นจากการหดตัวที่เกิดขึ้นระหว่างการอบแห้ง กลยุทธ์การปรับปรุงที่มีประสิทธิผลสามารถดำเนินการได้ดังนี้:
ขั้นตอนที่ 1: คัดแยกเกรดท่อนไม้และใช้กระบวนการทำให้อ่อนนุ่ม/อบไอน้ำอย่างสม่ำเสมอเพื่อขจัดความแปรผันเริ่มต้นของปริมาณความชื้นและความเค้นภายใน
ขั้นตอนที่ 2: ทำให้การดำเนินการตัดไม้ด้วยเครื่องกลึงเป็นมาตรฐาน ซึ่งรวมถึงการตรวจสอบอุปกรณ์ การลับมีด การตั้งค่าคานกด การปรับช่องมีด และการจัดศูนย์กลางท่อนไม้ เพื่อให้แน่ใจว่าความหนาของแผ่นไม้อัดมีความสม่ำเสมอและสภาวะการตัดมีความเสถียรตั้งแต่เริ่มต้น
ขั้นตอนที่ 3: ใช้อุปกรณ์อบแห้งที่มีการควบคุมอุณหภูมิแบบแบ่งโซนและการระบายความร้อนปรับสมดุลความชื้นแบบบูรณาการ เพื่อจัดการกับความชันของการอบแห้งและ “ล็อก” รูปร่างแบนของแผ่นไม้อัด
ขั้นตอนที่ 4: ทำให้ขั้นตอนการขนย้าย การซ้อน และการจัดเก็บเป็นมาตรฐานเพื่อป้องกันการเสียรูปในภายหลัง
การบรรลุความเรียบที่สม่ำเสมอโดยพื้นฐานแล้วคือการทำให้แน่ใจว่าเส้นใยไม้ได้รับความเค้นและการหดตัวที่สม่ำเสมอ ด้วยการกำหนดพารามิเตอร์มาตรฐานสำหรับขั้นตอนการปรับสภาพเบื้องต้น การตัดด้วยเครื่องกลึง และการอบแห้งสำหรับท่อนไม้แต่ละล็อต ผู้ผลิตสามารถลดการบิดงอได้อย่างมีนัยสำคัญ แม้เมื่อใช้ไม้ชนิดเดียวกัน ซึ่งจะช่วยรักษาระดับคุณภาพของแผ่นไม้อัดให้มีเสถียรภาพและลดความสูญเสียโดยรวมในการผลิตไม้อัด